
CNC ზუსტი დამუშავების სფეროში, აღჭურვილობის მრავალი მწარმოებელი აწონის თუჯის და გრანიტის ფუძეებს. ინჟინრების მიერ ხშირად დასმული კითხვაა: რამდენად შეიძლება დამუშავების სიზუსტის გაუმჯობესება ტრადიციული თუჯის ფუძეების გრანიტის ფუძეებით ჩანაცვლებით? სიზუსტის გაზრდის ფიქსირებული მაჩვენებელი არ არსებობს. ის დამოკიდებულია გარემოს ტემპერატურის ცვალებადობაზე, ჭრის ტემპერატურაზე, ვიბრაციასა და სამუშაო ნაწილის ზომებზე. თუმცა, გრანიტის ფუძეების ფუნდამენტური უპირატესობები ხსნის რამდენიმე შემაფერხებელ ნაკელს, რომელიც ზღუდავს CNC სიზუსტეს.
თუჯის ფუძეებს თანდაყოლილი ნაკლოვანებები აქვთ. ლითონებს ახასიათებთ მაღალი თერმული გაფართოების კოეფიციენტები. სახელოსნოებში შპინდელის უწყვეტი ჭრისა და დღისა და ღამის ტემპერატურის ცვალებადობის შედეგად წარმოქმნილი სითბო იწვევს ფუძეების გაფართოებას და შეკუმშვას, რაც იწვევს დანადგარის წარმოშობის რხევას. გარდა ამისა, თუჯი ადვილად გადასცემს ვიბრაციას. ჭრის მოძრაობიდან ხელსაწყოს წვერამდე მცირე რხევები კვალს ტოვებს დამუშავებულ ზედაპირებზე. არასაკმარისი დაბერება ასევე იწვევს დროთა განმავლობაში ნელ დეფორმაციას. დაგროვილი შეცდომები, როგორც წესი, ზღუდავს ჩვეულებრივი CNC დანადგარებით მუშაობის პრაქტიკულ სიზუსტეს მიკრომეტრის დიაპაზონში, რაც სუბმიკრომეტრიან დამუშავებას ართულებს.
CNC დაზგების მიერ ZHHIMG-ის ზუსტი გრანიტის ფუძეების დანერგვის შემდეგ, გაუმჯობესება იწყება თერმული სტაბილურობით. შერჩეულ მაღალი სიმკვრივის შავ გრანიტს აქვს უკიდურესად დაბალი თერმული გაფართოების კოეფიციენტი. მისი განზომილებიანი ცვლილება მინიმალური რჩება ჭრის დროს სითბოს და გარემოს ტემპერატურის ვარიაციების დროს, რაც მნიშვნელოვნად ამცირებს თერმული დრიფტით გამოწვეულ პოზიციონირების შეცდომებს. იდენტური ტემპერატურის ცვლილებების დროს, გრანიტის ფუძეების თერმული დეფორმაცია შეიძლება შემცირდეს 70%-ზე მეტით თუჯის კონსტრუქციებთან შედარებით. დაზგის წარმოშობა სტაბილური რჩება დიდი ხნის განმავლობაში, ჭრის დროს ხშირი ოფსეტის რეგულირებით და ხელახალი კალიბრაციით.
ვიბრაციის დემპინგი კიდევ ერთი მნიშვნელოვანი გაუმჯობესებაა. გრანიტს აქვს შესანიშნავი თანდაყოლილი დემპინგის უნარი, რომელიც სწრაფად შთანთქავს მაღალსიჩქარიანი ღერძის ბრუნვისა და ხელსაწყოს ჭრის ვიბრაციას რეზონანსის ჩასახშობად. ვიბრაციის კარგად კონტროლირების შემთხვევაში, ხელსაწყოს წვერის მოძრაობა უფრო ზუსტად მიჰყვება თეორიულ გზას, უმჯობესდება სამუშაო ნაწილის ზედაპირის დამუშავება და იზრდება კონტურის სიზუსტე. ყალიბების, ოპტიკური ნაწილების და ნახევარგამტარული კომპონენტების ზუსტი დამუშავებისთვის, ვიბრაციის შემცირებით მიღებული სარგებელი განსაკუთრებით შესამჩნევი ხდება.
ამასთან, სიზუსტის მომატების სიდიდე სამუშაო პირობების მიხედვით იცვლება. ჩვეულებრივ სახელოსნოებში, სადაც ტემპერატურა არასტაბილურია, გრანიტის ბაზებზე გადასვლა, როგორც წესი, განმეორებითი პოზიციონირების სიზუსტეს და კონტურის სიზუსტეს 30%-50%-ით ზრდის. ულტრაზუსტი CNC დამუშავების ტემპერატურის კონტროლირებად სახელოსნოებში სტაბილური სიზუსტის გაუმჯობესებამ შეიძლება 60%-ს გადააჭარბოს, რაც უზრუნველყოფს თანმიმდევრულ სუბმიკრომეტრიულ დამუშავებას. უნდა აღინიშნოს, რომ გრანიტის ბაზა უკეთესი სიზუსტის ფუნდამენტურ საყრდენს წარმოადგენს. საბოლოო დამუშავების შედეგები კვლავ დამოკიდებულია მაღალი ხარისხის სახელმძღვანელოებზე, ხაზოვან ძრავებზე, ზუსტ ბადეებსა და სათანადო აწყობაზე. 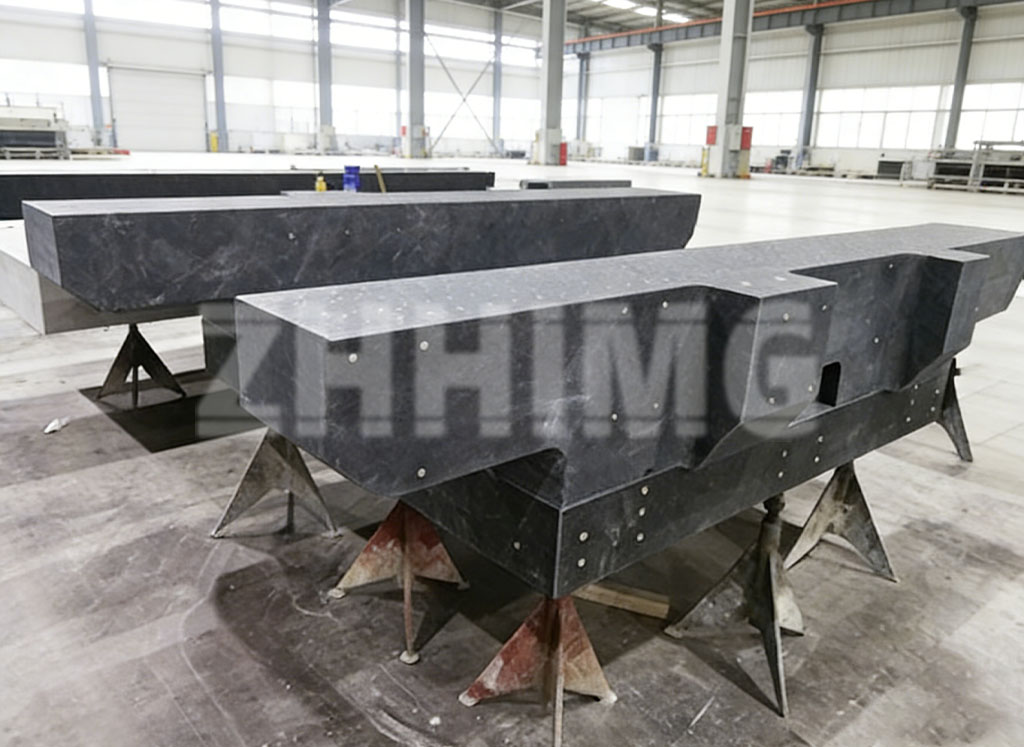
სიზუსტის მყისიერი ზრდის გარდა, გრანიტის ფუძეთა კიდევ ერთი უპირატესობა გრძელვადიანი სტაბილურობაა. სრულად დაძველებულ გრანიტს შინაგანი სტრესი მოხსნის. თუჯისგან განსხვავებით, ის დროთა განმავლობაში თითქმის არ იცვლება. ფუძის გეომეტრიული ფორმა უცვლელი რჩება წლების განმავლობაში ექსპლუატაციის შემდეგაც კი. სიზუსტე გაცილებით ნელა უარესდება, ვიდრე ჩვეულებრივი ლითონის ფუძეთა შემთხვევაში, რაც ამცირებს მოვლა-პატრონობისა და ხელახალი კალიბრაციის ხარჯებს მომსახურების შემდგომ ეტაპებზე.
გრანიტის კომპონენტების წარმოების დახვეწილი ტექნოლოგიითა და საერთაშორისო მეტროლოგიური შემოწმების სრული ინსტრუმენტებით აღჭურვილი ZHHIMG აწვდის ინტეგრირებულ გრანიტის ბაზებსა და პორტალურ ჩარჩოებს სხვადასხვა CNC დანადგარებისთვის, მცირე ზომის ზუსტი გრავირების ქარხნებიდან დაწყებული დიდი პორტალური CNC სისტემებით დამთავრებული. უფრო და უფრო მეტი ზუსტი აღჭურვილობის მწარმოებელი იყენებს გრანიტის ბაზების გადაწყვეტილებებს. ისინი იყენებენ მასალის ბუნებრივ ფიზიკურ უპირატესობებს, რათა შეამცირონ თერმული და ვიბრაციული შეცდომები წყაროს ადგილზე და გამოავლინონ CNC აღჭურვილობის სრული დამუშავების პოტენციალი.
გამოქვეყნების დრო: 2026 წლის 18 სექტემბერი