
გრავიტაციული გადახრა: ფარული შეცდომის წყარო ხანგრძლივი მხარდაჭერის შემთხვევაში
თერმული დრიფტისგან განსხვავებით, რომელიც დიდ ყურადღებას იპყრობს, საკუთარი წონის გადახრა მხოლოდ მექანიკური დატვირთვის შედეგია. როგორც კი გრანიტის შემოწმების სახაზავი შემოწმებისთვის ნაპრალზე დაიდებს, მისივე მასა მიკრომოღუნვას ქმნის. მოკლე დიაპაზონის გამოყენებისას ეს ეფექტი უმნიშვნელო რჩება. თუმცა, როდესაც დაუყრდნობი დიაპაზონი იზრდება, გადახრა მკვეთრად იზრდება. ამ ფიზიკურ კანონს მაღალი ხარისხის შავი გრანიტიც კი ვერ გაექცევა. ბევრი საბოლოო მომხმარებელი ცუდ მაჩვენებლებს მასალის ხარისხს აბრალებს, მაშინ როცა რეალური მიზეზი რეალურ სამუშაო დიაპაზონთან საკუთარი წონის შეუსაბამობაა.
მასალის სიმკვრივე საფუძველს უყრის. ZHHIMG იყენებს მაღალი სიმკვრივის შავ გრანიტს, დაახლოებით 3100 კგ/მ³ წონით, რაც უზრუნველყოფს უფრო მაღალ სიმყარეს მოცულობის ერთეულზე, დაბალი სიმკვრივის მარმარილოს შემცვლელებთან შედარებით. უხარისხო მარმარილოს პროდუქტები ხშირად ამცირებენ სისქეს და საერთო მასას ხარჯების შესამცირებლად; საშუალო სიგრძის მარმარილოს პირობებში, აშკარა მოხრა ხდება და არღვევს მეტროლოგიურ მაჩვენებლებს. მომხმარებელზე ორიენტირებული ვალდებულების შესრულების შემდეგ, ZHHIMG კატეგორიულად უარყოფს უხარისხო მასალის ჩანაცვლებას და აფასებს ყველა სახაზავის დასაშვებ სამუშაო სიგრძეს ინდივიდუალური დიზაინის დროს.
ძირითადი პრინციპები: საკუთარი წონის შესაბამისობა პრაქტიკულ, დაუყრდნობ დიაპაზონთან
ეფექტური დიაპაზონი გულისხმობს ორ საყრდენ წერტილს შორის რეალურ შემოწმების დროს არსებულ რეალურ ნაპრალს და არა მხოლოდ სახაზავის მთლიან ფიზიკურ სიგრძეს. გრძელი გრანიტის სახაზავი შეიძლება იმუშაოს მოკლე ეფექტური დიაპაზონით, ხოლო საშუალო სიგრძის ერთეულს შეიძლება ჰქონდეს დიდი, დაუყრდნობი დიაპაზონი. მომხმარებლებმა უნდა დააზუსტონ რეალური სამუშაო დიაპაზონი სისქის, განივი კვეთის და მიღებული საკუთარი წონის დადასტურებამდე.
800 მმ-ზე ნაკლები მოკლე დიაპაზონის სცენარებისთვის, ზომიერი საკუთარი წონა აკმაყოფილებს მოთხოვნებს; გრავიტაციული გადახრა მინიმალური რჩება და პრიორიტეტი შეიძლება მიენიჭოს პორტატულ კონფიგურაციებს. როდესაც ეფექტური დიაპაზონი ვრცელდება 800-1600 მმ-მდე, განივკვეთი და საკუთარი წონა შესაბამისად უნდა გაიზარდოს მოხრისადმი წინააღმდეგობის გასაუმჯობესებლად. 1600 მმ-ზე მეტი დიაპაზონისთვის, მხოლოდ სიგრძის გახანგრძლივება საკმარისი არ არის. სტრუქტურული მონაკვეთი უნდა გადაკეთდეს და საკუთარი წონა უნდა გაიზარდოს, რათა გადახრა შეიზღუდოს DIN, ASME და GB მეტროლოგიის სტანდარტებით განსაზღვრულ ტოლერანტობის დიაპაზონში. ზოგიერთ შემთხვევაში, გრავიტაციით გამოწვეული დეფორმაციის კომპენსაციისთვის ასევე რეკომენდებულია საყრდენი წერტილების ოპტიმიზებული პოზიციები.
ასევე თავიდან უნდა იქნას აცილებული ზედმეტად სპეციფიკაციები. ზედმეტი საკუთარი წონა კიდევ უფრო არ აუმჯობესებს სიზუსტეს, მაგრამ საფრთხეს უქმნის უსაფრთხოებას ხელით გადაადგილების, მონტაჟისა და ადგილზე ტრანსპორტირების დროს. მძიმე, დიდი ზომის სახაზავები საჭიროებენ დამატებით ამწევ საშუალებებს და ზრდის სახელოსნოს ექსპლუატაციის ხარჯებს. რეალურ გამოყენებულ დიაპაზონზე ორიენტირებული გონივრული საკუთარი წონა საუკეთესო ბალანსს ქმნის სიმყარესა და მუშაობას შორის.
წარმოების მხარის მხარდაჭერა: სიმულაცია, ინდივიდუალური კვეთა და რეალურ სამყაროში ვერიფიკაცია
ZHHIMG-ის საინჟინრო გუნდი ახორციელებს გადახრის სიმულაციას თითოეული გრანიტის შემოწმების სახაზავისთვის კლიენტების მიერ გამოცხადებული საყრდენი დიაპაზონის პირობების შესაბამისად. ათწლეულების განმავლობაში დაგროვილი მეტროლოგიური გამოცდილებისა და DIN 875, ASME და სხვა სპეციფიკაციების მოცვით გლობალური სტანდარტების ცოდნის საფუძველზე, ტექნიკოსები არეგულირებენ განივი კვეთის გეომეტრიას და გამოთვლიან გონივრულ საკუთარ წონას, იმის ნაცვლად, რომ მხოლოდ ფიქსირებული ზომის კატალოგის ვარიანტებს მისდევდნენ.
ტემპერატურის კონტროლირებად დარტყმაგამშრალ სახელოსნოში მასშტაბური სახეხი მოწყობილობებზე დამუშავების შემდეგ, თითოეული დასრულებული სახაზავი გადის სრულ ვალიდაციას. ტესტირების ინსტრუმენტები, მათ შორის Renishaw-ს ლაზერული ინტერფერომეტრები და WYLER-ის ელექტრონული დონეები, აღრიცხავენ სისწორის მონაცემებს რეალური სიმულირებული საყრდენი დიაპაზონის კონფიგურაციებში. ეროვნული მეტროლოგიის ინსტიტუტების მიხედვით მიკვლევადი კალიბრაციის დოკუმენტები აღრიცხავს მუშაობას სამიზნე დიაპაზონის პირობებში და არა მხოლოდ სტატიკური სკამის სიბრტყეში. ეს პრაქტიკა ეხმარება მომხმარებლებს იმის გაგებაში, თუ დიაპაზონის რომელი პარამეტრების პირობებში ინარჩუნებს ინსტრუმენტი სერტიფიცირებულ სიზუსტის ხარისხს. 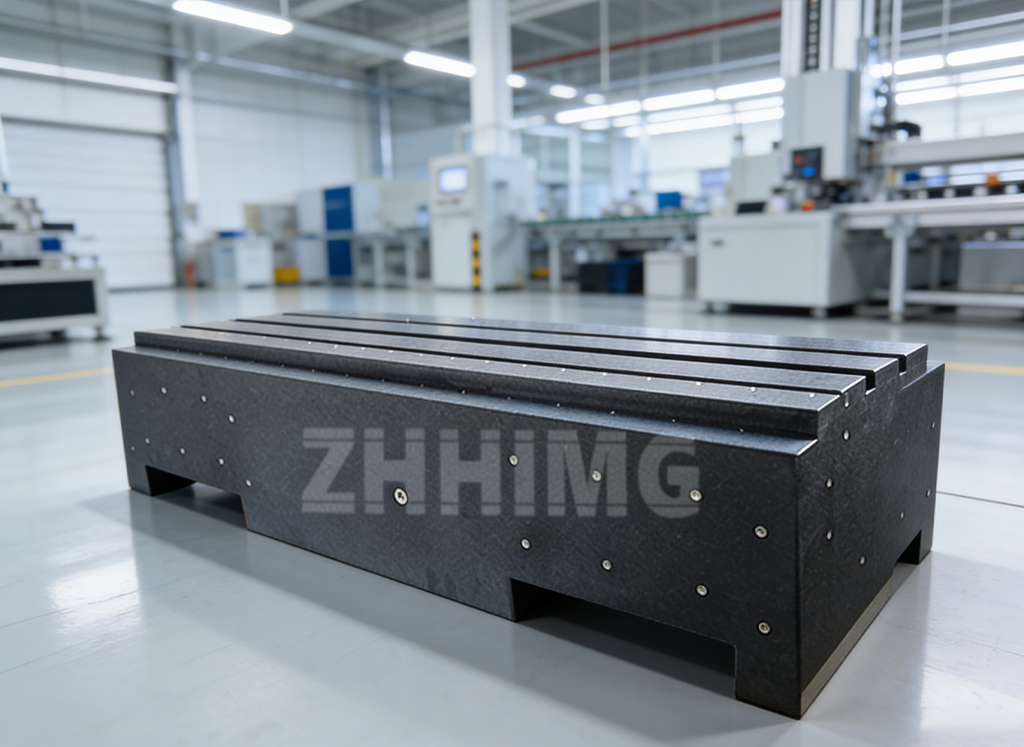
პროდუქტის შერჩევის გარდა, ადგილზე გამოყენების პრაქტიკული რჩევები
სათანადოდ შეთავსებული საკუთარი წონისა და დიაპაზონის შემთხვევაშიც კი, საველე გამოყენების დეტალები გავლენას ახდენს საბოლოო შედეგებზე. ოპერატორებმა საყრდენები მწარმოებლის მიერ შემოთავაზებულ დანიშნულ საყრდენ წერტილებში უნდა განათავსონ, შემთხვევითი წერტილების ნაცვლად. ცვლადი უფსკრულიანი სამუშაო ნაწილების შემოწმებისას, მოერიდეთ დაუყრდნობი დიაპაზონის გაფართოებას გრანიტის სახაზავის დადასტურებულ ზღვარს მიღმა. ძალიან დიდი უფსკრულისთვის გამოიყენეთ მრავალსეგმენტიანი გაზომვის სამუშაო პროცესები ან აირჩიეთ უფრო დიდი კვეთის, ინდივიდუალურად დამზადებული სახაზავები. შენახვისა და ტრანსპორტირების საყრდენები უნდა იმეორებდეს სამუშაო მდგომარეობის საყრდენი წერტილის განლაგებას, რათა თავიდან იქნას აცილებული მუდმივი შიდა დაძაბულობის დაგროვება.
ფართო სპექტრის გამოყენება დიდი კომპონენტების კალიბრაციისთვის
გონივრული დიაპაზონისა და თვითწონის შესაბამისობა უზრუნველყოფს სტაბილურ საცნობარო მუშაობას მრავალ მომთხოვნ სფეროში: დაზგა-ინსტრუმენტების სახელმძღვანელო გზის შემოწმება, ნახევარგამტარული აღჭურვილობის ჩარჩოს გასწორება, წრფივი ძრავის პლატფორმის კალიბრაცია, დიდი ზომის სამაგრების შემოწმება და ზუსტი ლაზერული მოწყობილობის აწყობა. Fortune-500 მწარმოებლებიდან დაწყებული კვლევითი ინსტიტუტებით დამთავრებული მრავალი გლობალური პარტნიორი ეყრდნობა ZHHIMG-ის სპეციალურად კონფიგურირებულ გრანიტის საზომ ინსტრუმენტებს დიდი ინტერვალის მეტროლოგიური ამოცანებისთვის.
ულტრაზუსტი წარმოების ნულოვანი კომპრომისის დაშვების ხარისხის ფილოსოფიით განპირობებული, ZHHIMG აგრძელებს გრანიტის მეტროლოგიური პროდუქტების გამოყენებაზე ორიენტირებული, ინდივიდუალური დიზაინის ხელშეწყობას. სტანდარტული კატალოგის ნივთების გარდა, გუნდი უზრუნველყოფს მასშტაბზე დაფუძნებულ სტრუქტურულ ოპტიმიზაციას იმ მომხმარებლებისთვის, რომლებიც დიდი ნაპრალის შემოწმების სპეციალურ პირობებს აწყდებიან, რითაც აღმოფხვრის გრავიტაციულ გადახრის რისკებს პროდუქტის დიზაინის ფაზაში.
გამოქვეყნების დრო: 2026 წლის 12 აგვისტო