
ულტრაზუსტი აღჭურვილობის წარმოებისას, ბევრი მანქანების ძირითად სიზუსტეს მასალის სტაბილურობასა და დამუშავების სიზუსტეს მიაწერს, თუმცა უგულებელყოფს „ზედაპირის შესაბამისობის სიზუსტის“ გადამწყვეტ გავლენას საერთო მუშაობაზე. ზუსტი გრანიტის კომპონენტები მაღალი კლასის ნახევარგამტარული, ლაზერული შემოწმებისა და მეტროლოგიური აღჭურვილობის ძირითად საორიენტაციო ნიშნულებს წარმოადგენს. დაბალი დეფორმაციისა და ძლიერი ვიბრაციის დემპინგის მასალის თანდაყოლილი უპირატესობების გარდა, ისინი დიდწილად ეყრდნობიან დახვეწილი ზედაპირის დამუშავების სპეციალურ პროცესებს. უმაღლესი ხარისხის ზედაპირის ტექნოლოგიას შეუძლია საფუძვლიანად გადაჭრას ზუსტი აწყობის დროს გავრცელებული დაფარული პრობლემები, როგორიცაა ვირტუალური კონტაქტი, კიდის დეფორმაცია, დაძაბულობის დამაგრების წერტილები და არათანაბარი მორგების ნაპრალები, რაც საშუალებას იძლევა გრანიტის ნაწილებსა და მთელ მანქანას შორის მაღალი ხარისხის შესაბამისობის მიღწევა.
ჩვეულებრივი ქვის დამუშავების მიზანია მხოლოდ განზომილებიანი ტოლერანტობის დაკმაყოფილება და ნათელი ზედაპირის მიღება, რაც ვერ აკმაყოფილებს ულტრაზუსტი აწყობის ლოგიკას. ჩვეულებრივი დაფქვის შემდეგ გრანიტის ზედაპირი შეიძლება შეუიარაღებელი თვალით ბრტყლად გამოიყურებოდეს, თუმცა მას ახასიათებს მრავალი უწესრიგო დაფქვის კვალი, მიკროსკოპული ტალღები და კიდის დაძაბულობის კონცენტრაციის ზონები მიკრო დონეზე. ასეთი დეფექტები შეუმჩნეველი რჩება ზოგადი მექანიკური აწყობის დროს. თუმცა, ნანოზუსტი აღჭურვილობისთვის, მცირე ზომის მორგების ხარვეზები პირდაპირ იწვევს დამჭერი ძალის გადახრას, მიკრორხევას მანქანის მუშაობის დროს, საორიენტაციო რხევას ხანგრძლივი მომსახურების განმავლობაში და განმეორებითი პოზიციონირების სიზუსტის გაუარესებას. ეს ხსნის, თუ რატომ აკმაყოფილებს ბევრი იაფი გრანიტის აქსესუარი განზომილებიან მოთხოვნებს, მაგრამ უზრუნველყოფს არასტაბილურ მანქანაზე სიზუსტეს.
ZHHIMG-ის დახვეწილი ზედაპირის დამუშავების ტექნოლოგიის ძირითადი ლოგიკა აღარ არის მხოლოდ „ზედაპირის გასწორება“, არამედ მთელი შემაერთებელი ზედაპირის სრული ფართობის მექანიკური ბალანსისა და გეომეტრიული შესაბამისობის მიღწევა. მუდმივი ტემპერატურის, მუდმივი ტენიანობისა და მტვრისგან თავისუფალი დამუშავების გარემოთი, პლუს დიდი, მაღალი სიზუსტის სახეხი მანქანებით აღჭურვილი, ჩვენმა ქარხანამ დაამკვიდრა ზედაპირის დამუშავების ზუსტი სისტემა, რომელიც განსხვავდება ჩვეულებრივი სამრეწველო სტანდარტებისგან. მაღალსიჩქარიანი მასობრივი დაფქვის ნაცვლად, ჩვენ ვიყენებთ დაბალი სიჩქარის, ერთგვაროვანი და განმეორებითი დამუშავების დახვეწილ პროცესს, რათა აღმოვფხვრათ დაფქვის ნიმუშებში მიმართულების განსხვავებები. ეს უზრუნველყოფს კომპონენტის წინა და უკანა ზედაპირების, ოთხმხრივი მორგების კიდეების და სამონტაჟო საცნობარო სიბრტყეების თანმიმდევრულ მიკროსიბრტყეს, რაც ფუნდამენტურად აღმოფხვრის აწყობის დეფექტებს, როგორიცაა ნაწილობრივი ვირტუალური კონტაქტი და ლოკალური მყარი კონტაქტი.
გრანიტის აწყობის ხშირი პრობლემების, მათ შორის კიდის ჩამონგრევის, კიდის დაძაბულობის კონცენტრაციისა და ნახვრეტების გარშემო დეფორმაციის ფოკუსირებით, ჩვენ ვიყენებთ ექსკლუზიურ ლოკალურ პროფილირების პროცესებს. ჭრისა და უხეში დამუშავების შემდეგ, ქვის კიდეებზე ვითარდება ფარული მიკრობზარები და დაგროვილი სტრესი. დახვეწილი დამუშავების გარეშე, აწყობისა და დამაგრების შემდეგ, სტრესი თანდათან მოიხსნება და იწვევს შესაკრავი ზედაპირების მიკროდეფორმაციას. მაღალი სიზუსტის ზედაპირის დამუშავება, დაძაბულობის შემსუბუქების გასწორება და კუთხის გლუვი გადასვლის დამუშავება ინარჩუნებს ყველა სამონტაჟო წერტილს, შესაკრავ ზონას და შემაერთებელ ბოლო ზედაპირს სტაბილურ და ერთგვაროვან მექანიკურ მდგომარეობაში, რაც უზრუნველყოფს ძალის თანაბარ განაწილებას, მჭიდროდ მორგებას და ნულოვან ნარჩენ დაძაბულობას აწყობის დროს. ზედაპირის სრული ფართობის კონტაქტს. ჩვეულებრივ დამუშავებული ქვისთვის, აწყობის შემდეგ რეალური ეფექტური შესაკრავი ფართობი 70%-ზე ნაკლებია. დარჩენილი ნაპრალები საფრთხეს უქმნის ვიბრაციის გადაცემას, მტვრის დაგროვებას და თერმულ დეფორმაციას. გრანიტის საცნობარო ნაწილებისთვის დახვეწილი დამუშავების შემდეგ, ეფექტური შესაკრავი ფართობი მნიშვნელოვნად იზრდება. აწყობილი დანადგარის სტრუქტურა უფრო კომპაქტური ხდება ერთგვაროვანი სიმტკიცით, თავისუფალია რეზონანსისა და დრიფტისგან მაღალსიჩქარიანი მუშაობის დროს, რაც უზრუნველყოფს სტაბილურ პოზიციონირებას და შემოწმების მონაცემებს. 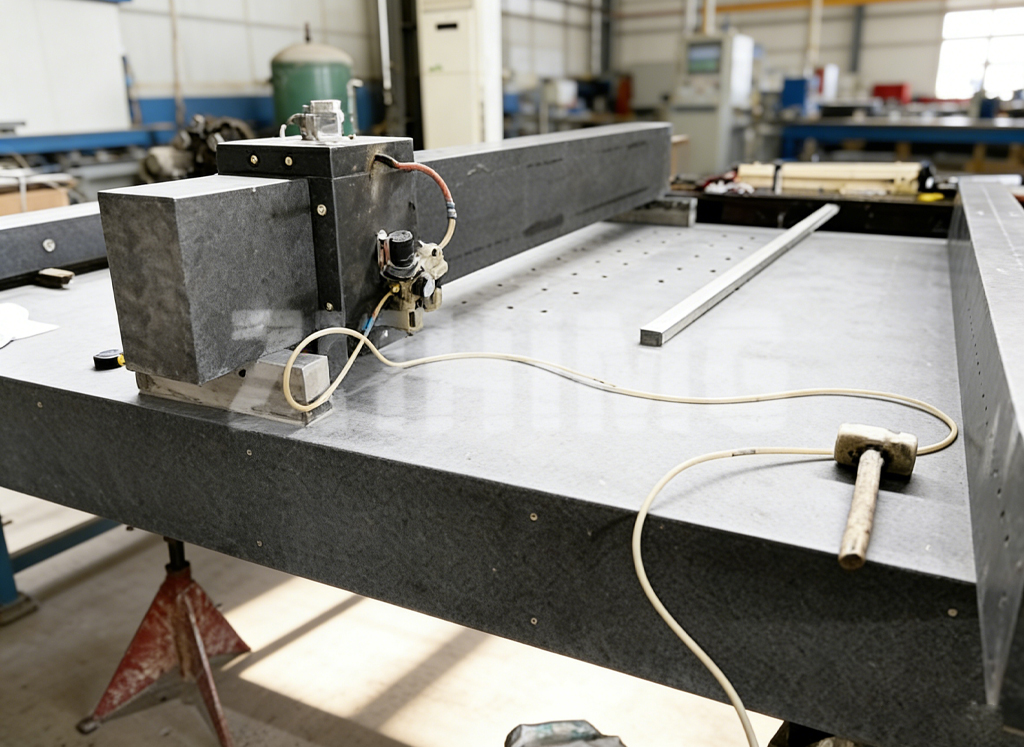
ამ ტექნოლოგიის უპირატესობები განსაკუთრებით თვალსაჩინოა ზედმეტად გრძელი და ზედმეტად ფართო გრანიტის საამქროებისა და გერტრი სხივებისთვის. დიდი ზომის ქვა მიდრეკილია არათანაბარი დამუშავების ტექსტურის, დიაპაზონის დეფორმაციის და ორ ბოლოს შორის არათანაბარი მორგებისკენ. დიდი ტონაჟის, დიდი ზომის ზუსტი დაფქვის სიმძლავრის, ხელით ნანომასშტაბიანი დამუშავების გამოყენებით, ZHHIMG ახორციელებს ზონალ გასწორებას და სრული დიაპაზონის კალიბრაციას დიდი დიაპაზონის კომპონენტებისთვის. ის უზრუნველყოფს ზედმეტად გრძელი სამუშაო ნაწილების თანმიმდევრულ მორგებას და თავიდან აიცილებს დიდი ნაწილების ინდუსტრიაში გავრცელებულ დეფექტს, როგორიცაა „შუა ღრუ და ორივე ბოლოში მჭიდრო კონტაქტი“.
საბოლოო მომხმარებლის პერსპექტივიდან, პრემიუმ ხარისხის ზედაპირის დამუშავება არა მხოლოდ აუმჯობესებს აწყობის ხარისხს და მონტაჟის სიზუსტეს, არამედ პირდაპირ ამცირებს აღჭურვილობის ექსპლუატაციაში გაშვების სირთულეს, ხელახალი კალიბრაციის სიხშირეს და მოვლა-პატრონობის ხარჯებს. გრანიტის სტრუქტურები ერთგვაროვანი მორგებითა და სტაბილური დაძაბულობით დიდი ხნის განმავლობაში ინარჩუნებენ თავდაპირველი სიზუსტეს, აკმაყოფილებენ ნახევარგამტარული სუფთა ოთახებში, მაღალი სიხშირის ლაზერული დამუშავებისა და ზუსტი მეტროლოგიური შემოწმების სცენარებში გრძელვადიანი ექსპლუატაციის მკაცრ მოთხოვნებს.
შეჯამებისთვის, ზუსტი გრანიტის ნაწილების აწყობის სიზუსტის ზედა ზღვარი განისაზღვრება დახვეწილი ზედაპირული პროცესებით. ნედლეული განსაზღვრავს სტაბილურობას, ხოლო ზედაპირის დამუშავება განსაზღვრავს აწყობის თავსებადობას და მანქანის გრძელვადიან საერთო სიზუსტეს. დიფერენცირებული ზუსტი ზედაპირის დამუშავების სისტემით, ZHHIMG ებრძვის ჩვეულებრივი ქვის სხვადასხვა ფარულ აწყობის დეფექტებს და უზრუნველყოფს უფრო საიმედო გრანიტის საორიენტაციო გადაწყვეტილებებს გლობალური ულტრაზუსტი აღჭურვილობისთვის უფრო მაღალი მონტაჟის სტანდარტებით.
გამოქვეყნების დრო: 2026 წლის 14 სექტემბერი