
A გრანიტის ზედაპირის ფილაგანზომილებიანი მეტროლოგიის ფუნდამენტურ საცნობარო სიბრტყეს წარმოადგენს. მისი სიზუსტე განსაზღვრავს შემდგომი შემოწმების სანდოობას, რაც კალიბრაციას და მოვლას ხარისხის უზრუნველყოფისთვის განუყოფელ საკითხს ხდის. საერთაშორისო სტანდარტებისა და პრაქტიკული მოვლა-პატრონობის პროტოკოლების გააზრება უზრუნველყოფს, რომ ეს კრიტიკული აქტივი მთელი მისი მომსახურების ვადის განმავლობაში დარჩეს განსაზღვრულ ტოლერანტობაში.
სტანდარტები განსაზღვრავს სიბრტყისა და ადგილობრივი ვარიაციის მისაღებ ზღვრებს. ASME B89.3.7 სტანდარტი, რომელიც ფართოდ არის მიღებული ჩრდილოეთ ამერიკაში, ადგენს AA, A და B კლასიფიკაციებს საერთო სიბრტყისა და ადგილობრივი ვარიაციის საფუძველზე (განმეორებითი წაკითხვა). AA კლასის ფირფიტები კალიბრაციის ლაბორატორიებში მთავარ მითითებად გამოიყენება, ხოლო B კლასის ფირფიტები, როგორც წესი, მხარს უჭერს საწარმოო იატაკის ზოგად შემოწმებას. ევროპისა და აზიის ბაზრები ხშირად მიმართავენ DIN 876-ს ან JIS B 7513-ს, რომლებიც იყენებენ მსგავს შეფასების სისტემებს, მაგრამ შეიძლება გამოიყენონ ტოლერანტობის ზონების გაანგარიშების განსხვავებული მეთოდები. მყიდველებმა უნდა დაადასტურონ, რომ მომწოდებლები ამოწმებენ ფირფიტებს მათი ხარისხის მართვის სისტემით მოთხოვნილი კონკრეტული სტანდარტის შესაბამისად.
კალიბრაციის ინტერვალები დამოკიდებულია გამოყენების სიხშირეზე, გარემო პირობებსა და ისტორიულ სტაბილურობის მონაცემებზე. საწარმოო გარემოში მაღალი დატვირთვის მქონე ფირფიტებს შეიძლება დასჭირდეთ კვარტალური დადასტურება, ხოლო იშვიათად გამოყენებული ლაბორატორიული მასტერები ხშირად მუშაობენ წლიური გრაფიკით. კალიბრაციის პროცესი გულისხმობს ზედაპირზე მრავალი წერტილის გაზომვას გადახრების ტოპოგრაფიული რუკის გენერირებისთვის. ლაზერული ინტერფერომეტრები და ელექტრონული დონის სისტემები უზრუნველყოფენ ნანომეტრიული დონის ცვლილებების აღმოსაჩენად საჭირო გარჩევადობას. დოკუმენტაცია უნდა მოიცავდეს „როგორც ნაპოვნია“ და „როგორც დარჩა“ პირობებს, რაც ქმნის ფირფიტის მუშაობის ისტორიის თვალყურის დევნებად ჩანაწერს.
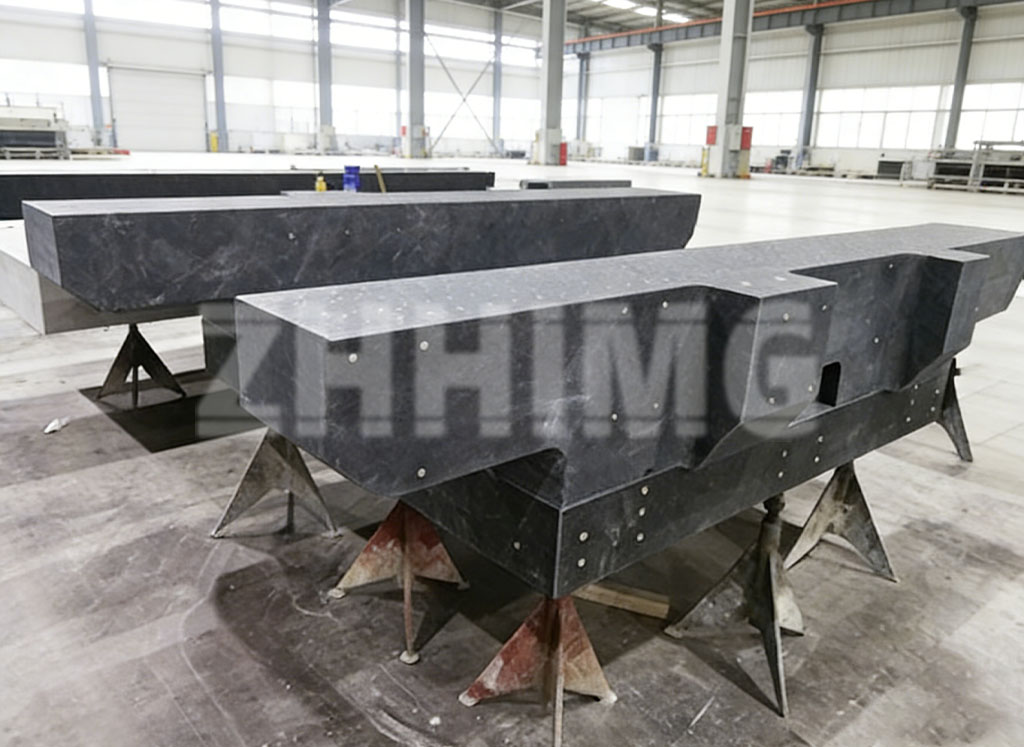
მოვლა-პატრონობა სათანადო მონტაჟით იწყება. გრანიტის ფილები სამპუნქტიან საყრდენ სისტემაზე უნდა იყოს დაყრდნობილი, რათა თავიდან იქნას აცილებული იატაკის უსწორმასწორობებით გამოწვეული დეფორმაცია. ფილის ოთხ ან მეტ წერტილში დამაგრება იწვევს არაპროგნოზირებად დაძაბულობას, რაც ცვლის სიბრტყეს. რეგულირებადი საყრდენები საკეტი მექანიზმებით საშუალებას იძლევა გაასწორონ სტრუქტურული მთლიანობის დარღვევის გარეშე. საყრდენი სისტემა პერიოდულად უნდა შემოწმდეს, რადგან იატაკის დაცემამ ან ვიბრაციამ შეიძლება დროთა განმავლობაში შეცვალოს გასწორება.
ყოველდღიური წმენდის პროტოკოლები მნიშვნელოვნად ახანგრძლივებს ზედაპირის სიცოცხლის ხანგრძლივობას. ლითონის ნამსხვრევები, აბრაზიული მტვერი და საჭრელი სითხეები ზედაპირზე სრიალისას დამამუშავებელი ნაერთების როლს ასრულებენ და ცვეთას აჩქარებენ. ტექნიკოსებმა უნდა გამოიყენონ უბუსუსო ქსოვილები და დამტკიცებული საწმენდი ხსნარები, მოერიდონ უხეში ქიმიკატების გამოყენებას, რომლებმაც შეიძლება გააფუჭონ ქვის ბუნებრივი სიპრიალე. დაღვრილი სითხეები დაუყოვნებლივ უნდა მოიშოროთ ლაქების ან ლოკალური შეშუპების თავიდან ასაცილებლად. ფირფიტის დაფარვა გამოუყენებლობის დროს იცავს მტვრის დაგროვებისა და შემთხვევითი დაზიანებისგან.
ცვეთის ნიმუშები ოპერაციულ პრობლემებს ავლენს. ერთსა და იმავე ადგილას იდენტური ნაწილების განმეორებითი შემოწმება ქმნის ლოკალიზებულ ჩაღრმავებებს, რაც ამცირებს გაზომვის სიზუსტეს. ზედაპირზე სამუშაო ზონების მობრუნება ცვეთის თანაბრად ანაწილებას იწვევს. მძიმე საგნების ვარდნამ ან ბასრი კიდეების მქონე კომპონენტების სრიალამ შეიძლება გამოიწვიოს ნაკაწრები ან ჩამტვრევა, რაც პროფესიონალურ შეკეთებას მოითხოვს. ზედაპირის მცირე დაზიანების გამოსწორება შესაძლებელია კონტროლირებადი დამუშავებით, მაგრამ მნიშვნელოვანი დეფექტების შემთხვევაში ხშირად საჭიროა ქარხნული რემონტი.
გარემოს სტაბილურობა პირდაპირ გავლენას ახდენს გაზომვის სანდოობაზე. გრანიტის ზედაპირზე ტემპერატურის გრადიენტები იწვევს დიფერენციალურ გაფართოებას, რაც ქმნის აშკარა სიბრტყის შეცდომებს. ლაბორატორიული პირობების 20°C ± 1°C ტემპერატურაზე შენარჩუნება მინიმალური ჰაერის ნაკადებით ამცირებს თერმულ დამახინჯებას. ტენიანობის კონტროლი ხელს უშლის ტენიანობის შეწოვას, რამაც თეორიულად შეიძლება გავლენა მოახდინოს გრძელვადიან სტაბილურობაზე, თუმცა მაღალი სიმკვრივის გრანიტის დაბალი ფორიანობა ამცირებს ამ რისკს. ახლომდებარე დანადგარების ან ფეხით მოსიარულეთა მოძრაობისგან ვიბრაციის იზოლაცია ინარჩუნებს გაზომვის მთლიანობას მგრძნობიარე შემოწმებების დროს.
შეკეთება და ზედაპირის განახლება აღადგენს დეგრადირებულ ზედაპირებს თავდაპირველ სპეციფიკაციებამდე. პროფესიონალური ლაქირება თანაბრად აშორებს მასალას, აღმოფხვრის ცვეთის ზონებს და ზედაპირის დეფექტებს. ეს პროცესი მოითხოვს სპეციალიზებულ აღჭურვილობას და კონტროლირებად გარემოს გეომეტრიული სიზუსტის შესანარჩუნებლად. შეკეთების შემდგომი კალიბრაცია ადასტურებს, რომ ფირფიტა აკმაყოფილებს მის თავდაპირველ კლასიფიკაციის მოთხოვნებს. შეკეთების ისტორიის დოკუმენტირება ხელს უწყობს მომავალი ტექნიკური მომსახურების საჭიროებების პროგნოზირებას და მხარს უჭერს უწყვეტი გაუმჯობესების ინიციატივებს.
შესყიდვის გადაწყვეტილებების მიღებისას პრიორიტეტი უნდა მიენიჭოს მომწოდებლებს, რომლებიც ადასტურებენ ამ სტანდარტებისა და პრაქტიკის სრულყოფილად გამოყენებას. ISO 17025-ის ან მისი ეკვივალენტის სერტიფიცირება მიუთითებს, რომ მომწოდებელი მართავს დამოწმებულ კალიბრაციის ლაბორატორიას. ეროვნული მეტროლოგიის ინსტიტუტების მიკვლევადობა უზრუნველყოფს გაზომვების სანდოობას გლობალური მიწოდების ჯაჭვებში. მომწოდებლები, რომლებსაც აქვთ ფართო გამოცდილება ნახევარგამტარების, აერონავტიკის ან საავტომობილო გამოყენების სფეროში, კარგად ესმით მაღალი სიზუსტის წარმოების გარემოს სპეციფიკური მოთხოვნები.
გრანიტის ზედაპირის ფილის გამძლეობა ნაკლებად არის დამოკიდებული თავად მასალაზე და უფრო მეტად მის მართვაზე. სწორი შერჩევა, მონტაჟი, კალიბრაცია და მოვლა-პატრონობა ზუსტად დაფქულ ქვას საიმედო ხარისხის აქტივად გარდაქმნის. ორგანიზაციები, რომლებიც ამ პრაქტიკაში ინვესტირებას ახორციელებენ, ამცირებენ გაზომვის გაურკვევლობას, მინიმუმამდე ამცირებენ ჯართის რაოდენობას და ინარჩუნებენ სულ უფრო მკაცრ ინდუსტრიულ სტანდარტებთან შესაბამისობას. ზედაპირის ფილა კვლავ განზომილებიანი სიზუსტის საფუძვლად რჩება - მისი შესაბამისი სიზუსტით დამუშავება უზრუნველყოფს საფუძვლის მყარად დაჭერას.
გამოქვეყნების დრო: 2026 წლის 12 აგვისტო