
ულტრაზუსტი აღჭურვილობა სტრუქტურულ მასალებზე უჩვეულო მოთხოვნებს აკისრებს. ფუძე უნდა იყოს ხისტი, ფუნქციური ზედაპირები სტაბილური უნდა დარჩეს, ასაწყობი ინტერფეისები განმეორებადი უნდა იყოს და დასრულებული სტრუქტურა უნდა შეესაბამებოდეს რეალურ გარემოს და არა მხოლოდ ტემპერატურის კონტროლირებად საპროექტო ოფისში შესრულებულ ნახაზს.
ბევრი მანქანათმშენებლისთვის ბუნებრივი გრანიტი, ლითონი და მინერალური ჩამოსხმა ნაცნობ არჩევანად რჩება. UHPC ზუსტი კომპონენტები და სამრეწველო კერამიკული დამუშავების გადაწყვეტილებები ამჟამად ყურადღებას იპყრობს იმ შემთხვევებში, როდესაც პროექტს სჭირდება სტრუქტურული სიმტკიცის, ვიბრაციული ქცევის, რთული გეომეტრიის, თერმული მახასიათებლების, ელექტრო იზოლაციის, ცვეთისადმი მდგრადობის ან ქიმიური წინააღმდეგობის კონკრეტული კომბინაცია.
არც UHPC და არც ტექნიკური კერამიკა არ წარმოადგენს სხვა დანადგარზე დაფუძნებული მასალების უნივერსალურ შემცვლელს. თითოეულ მასალას აქვს შეზღუდვები. სწორი გადაწყვეტილება დამოკიდებულია დანადგარის დატვირთვის შემთხვევაზე, მოძრაობის პროფილზე, ტოლერანტობის ბიუჯეტზე, სამუშაო გარემოზე, აწყობის დიზაინსა და შემოწმების მეთოდზე.
გლობალური საინჟინრო მყიდველებისა და ხარისხის მენეჯერებისთვის სასარგებლო საწყისი წერტილია იმის გაგება, თუ სად მატებენ ეს მასალები ღირებულებას და რა უნდა გაკონტროლდეს მათი წარმატებით გამოყენებისთვის.
UHPC ზუსტი მანქანათმშენებლობისთვის
UHPC, ანუ ულტრამაღალი ხარისხის ბეტონი, არის მკვრივი ცემენტის კომპოზიტი, რომელიც მიიღება ფრთხილად შერჩეული წვრილი აგრეგატების, შემკვრელების, დანამატების, წყლის და, ბევრ ფორმულაში, გამაგრების ბოჭკოებისგან. ის მნიშვნელოვნად განსხვავდება ჩვეულებრივი სტრუქტურული ბეტონისგან. მისი მკვრივი მიკროსტრუქტურა და ინჟინერიული შემადგენლობა უზრუნველყოფს მაღალ შეკუმშვის სიმტკიცეს, გაუმჯობესებულ გამძლეობას და სასარგებლო სიხისტეს მანქანა-კონსტრუქციების გამოყენებისთვის. გამოქვეყნებული ტექნიკური წყაროები აღწერენ UHPC-ს, როგორც გაუმჯობესებულ შეკუმშვის, დაჭიმვის, მოხრის და ძვრის მახასიათებლებს ჩვეულებრივ ბეტონთან შედარებით.
სამრეწველო დანადგარების კონსტრუქციაში, UHPC, როგორც წესი, განიხილება სტრუქტურული ნაწილებისთვის და არა მხოლოდ საბოლოო საცნობარო ზედაპირებისთვის. ტიპური მაგალითებია:
- მანქანების ბაზები და საწოლის კონსტრუქციები
- პორტალური და პორტალური დანადგარის კომპონენტები
- რობოტის საძირკვლები და ავტომატიზაციის ჩარჩოები
- სატესტო სტენდის სტრუქტურები
- ხელსაწყოების წინასწარი დაყენებისა და დაბალანსების მანქანების ბაზები
- ლაზერული დამუშავებისა და ოპტიკის საყრდენი სტრუქტურები
- აღჭურვილობის კორპუსები ინტეგრირებული ფუნქციური მახასიათებლებით
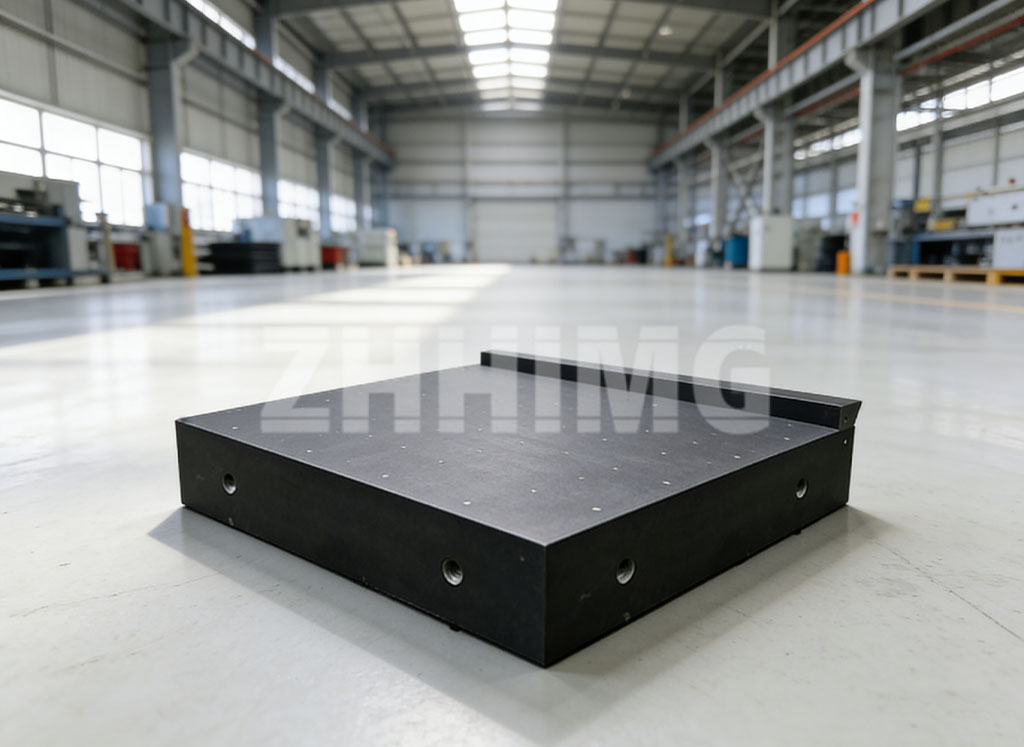
ერთ-ერთი მთავარი უპირატესობა ფორმის თავისუფლებაა. AUHPC მანქანის ბაზაშეიძლება ჩამოსხმული იქნას ისეთ გეომეტრიაში, რომლის წარმოებაც ძვირი დაჯდება მყარი გრანიტის ბლოკიდან ან შედუღებული ფოლადის კონსტრუქციიდან. ჩამოსხმის დროს შესაძლებელია ხრახნიანი სახელოების, ფოლადის ფირფიტების, რელსების, არხების, მილების, არმატურის და სხვა ჩაშენებული ელემენტების განთავსება. გამაგრების შემდეგ, კრიტიკული ზედაპირების დამუშავება, დაფქვა ან დასრულება შესაძლებელია პროექტის ფუნქციური მოთხოვნების დასაკმაყოფილებლად. სამრეწველო UHPC დანადგარების ბაქნების მომწოდებლები ჩამოსხმულ რელსებს, მილებს და ხრახნიან სახელოებს აღწერენ, როგორც მასალის პრაქტიკულ უპირატესობას, ხოლო საბოლოო ზუსტი ზედაპირებისთვის შეიძლება საჭირო გახდეს შემდგომი დაფქვა ან დამუშავება.
ეს UHPC-ს განსაკუთრებით აქტუალურს ხდის, როდესაც მანქანათმშენებელს სურს მრავალი ფუნქციის ერთ სტრუქტურაში ინტეგრირება. ფრთხილად დაპროექტებულ ჩამოსხმას შეუძლია შეამციროს ნაწილების რაოდენობა, გაამარტივოს აწყობა და გააუმჯობესოს წვდომა კაბელის გაყვანილობის, გაგრილების, მონტაჟის ან მომსახურების სამუშაოებისთვის.
UHPC მოითხოვს პროცესის კონტროლს
UHPC არ უნდა შეირჩეს მხოლოდ მისი სიმტკიცის გამო. ზუსტი გამოყენებისთვის საჭიროა კონტროლირებადი წარმოების გზა.
საბოლოო კომპონენტზე გავლენას ახდენს ნარევის კონსისტენცია, აგრეგატის შერჩევა, ჩამოსხმის მეთოდი, ყალიბის ხარისხი, დატკეპნა, გამყარების პირობები, ჩაშენებული ჩანართების განთავსება და გამყარების შემდგომი დამუშავება. ასევე უნდა შეფასდეს შეკუმშვა, განსაკუთრებით დიდი სტრუქტურების ან შეზღუდული ჩანართების მქონე კონსტრუქციების შემთხვევაში. სამეცნიერო ლიტერატურა კვლავაც ასახელებს აუტოგენურ შეკუმშვას და ბზარების რისკს, როგორც UHPC დიზაინისა და პროცესის მნიშვნელოვან გასათვალისწინებელ ფაქტორებს.
ზუსტი აღჭურვილობისთვის, პასუხისმგებელმა UHPC მიმწოდებელმა უნდა განსაზღვროს:
- მასალის ფორმულირება და გამკვრივების პროცესი
- განზომილებიანი შემწეობა შემდგომი დამუშავებისთვის
- ჩაშენებული ჩანართების პოზიციის კონტროლის მეთოდი
- ფუნქციური ზედაპირების საბოლოო დამუშავების პროცესი
- საყრდენი და ამწევი წერტილები
- სიბრტყის, გასწორებისა და ინტერფეისის პოზიციის შემოწმების გეგმა
- მიღების კრიტერიუმები გამყარებისა და სტაბილიზაციის შემდეგ
ZHHIMG®-ში UHPC-ის ზუსტი კონსტრუქციების შეფასება შესაძლებელია გრანიტთან, მინერალურ ჩამოსხმასთან, ზუსტი ლითონის, კერამიკულ და მინის კომპონენტებთან ერთად. მასალის ეს უფრო ფართო პერსპექტივა ფასეულია, რადგან საუკეთესო დანადგარის ბაზა ყოველთვის ერთი მასალისგან არ არის დამზადებული. UHPC ჩარჩოს შეიძლება ჰქონდეს ზუსტი გრანიტის რელსები, ლითონის ჩანართები ან კერამიკული ცვეთის ზედაპირები, სადაც თითოეული მასალა გამოიყენება მისი ყველაზე ძლიერი ფუნქციისთვის.
სამრეწველო კერამიკა კრიტიკული ინტერფეისებისთვის
სამრეწველო კერამიკის დამუშავება სხვადასხვა საჭიროებას ემსახურება. ტექნიკური კერამიკა ჩვეულებრივ შეირჩევა კომპონენტებისთვის, რომლებიც საჭიროებენ მაღალ სიმტკიცეს, ცვეთამედეგობას, ელექტროიზოლაციას, კოროზიისმედეგობას, სითბოსმედეგობას ან ქიმიურად მოთხოვნილ გარემოში სტაბილურ მუშაობას.
კერამიკული კლასის მიხედვით, ზუსტი კერამიკული ნაწილების გამოყენება შესაძლებელია ნახევარგამტარული მოწყობილობებში, მეტროლოგიურ სისტემებში, ვაკუუმთან დაკავშირებულ შეკრებებში, ოპტიკურ მოწყობილობებში, სითხის მართვის სისტემებში, ელექტრონიკის წარმოებაში, სამედიცინო მოწყობილობებსა და მაღალი ცვეთისადმი მდგრადი ავტომატიზაციის კომპონენტებში.
ზუსტი კერამიკული კომპონენტების საერთო ფორმები მოიცავს:
- კერამიკული სახელმძღვანელო რელსები და ხაზოვანი მოძრაობის ელემენტები
- კერამიკული ჰაერის საკისრებიანი ნაწილები
- ცვეთამედეგი სახელოები და ბალიშები
- საიზოლაციო მოწყობილობები და პოზიციონირების ბლოკები
- ზუსტი კერამიკული ფირფიტები და ეტაპები
- საქშენები, ლილვაკები და გიდები
- ოპტიკური და ელექტრონული აღჭურვილობის მხარდაჭერა
- მაღალი სიზუსტის საზომი და კალიბრაციის კომპონენტები
კერამიკა ხშირად ორ ეტაპად მუშავდება. მწვანე დამუშავება ხდება გამოწვამდე, როდესაც მასალის ფორმირება შედარებით ადვილია. მყარი დამუშავება ხდება შედუღების შემდეგ და, როგორც წესი, ეფუძნება ბრილიანტის ხელსაწყოებით დამუშავებას, დაფქვას, დამუშავებას, გაპრიალებას ან სპეციალიზებულ ჭრის პროცესებს. არჩევანი დამოკიდებულია კერამიკის ტიპზე, გეომეტრიულ მახასიათებლებზე, ტოლერანტობაზე, ზედაპირის დამუშავების მოთხოვნებსა და წარმოების მოცულობაზე.
წვრილი კერამიკული ტოლერანტობები ყოველთვის პირდაპირ ნახაზზე უნდა იყოს მითითებული. ზოგადი ტოლერანტობის ენა ბევრი ფუნქციური კერამიკული ზედაპირისთვის საკმარისი არ არის. ტექნიკურ-კერამიკული სახელმძღვანელოში აღნიშნულია, რომ კრიტიკულ ზომებს შეიძლება დასჭირდეთ კონკრეტული შეთანხმებული ტოლერანტობები, განსაკუთრებით მაშინ, როდესაც სტანდარტული ზოგადი ტოლერანტობები ვერ აკმაყოფილებს მანქანათმშენებლობის საჭიროებებს.
მასალის არჩევანი უნდა შეესაბამებოდეს ფუნქციას
UHPC ბაზა შეიძლება შესაფერისი იყოს იმ შემთხვევებში, როდესაც მნიშვნელოვანია მაღალი სიმტკიცე, ვიბრაციის ჩამხშობი, ფართომასშტაბიანი გეომეტრია და ჩაშენებული ფუნქციონალურობა. კერამიკული კომპონენტი შეიძლება უფრო შესაფერისი იყოს იმ შემთხვევებში, როდესაც ცვეთამედეგობა, იზოლაცია, ქიმიური წინააღმდეგობა ან მყარი, ზუსტი ზედაპირები კრიტიკულად მნიშვნელოვანია.
ორივე მასალას ასევე შეუძლია ერთად მუშაობა. UHPC სტრუქტურული კორპუსი უზრუნველყოფს მასას და ინტეგრირებულ განლაგებას, ხოლო კერამიკული ნაწილები უზრუნველყოფს გამძლე, ზუსტ ინტერფეისებს ლოკალურ მაღალი ცვეთის ან ელექტრულად იზოლირებულ ადგილებში. შემდეგ გრანიტის, ლითონის და მინის კომპონენტები შეიძლება ასრულებდნენ აწყობას.
ეს ჰიბრიდული მიდგომა სულ უფრო აქტუალური ხდება ულტრაზუსტი აღჭურვილობისთვის, რადგან მისი მუშაობა განისაზღვრება მთელი სტრუქტურით: ბაზით, სახელმძღვანელოებით, ჩანართებით, ინტერფეისებით, საყრდენი მოწყობით, თერმული პირობებით და გაზომვის სისტემით.
რა უნდა შეიტანოთ RFQ-ში
UHPC-ის ან კერამიკული ზუსტი ნაწილების სასარგებლო RFQ უნდა მოიცავდეს 2D ან 3D ნახაზს, ტოლერანტობის ცხრილს, მასალის უპირატესობას, ფუნქციურ ზედაპირებს, დატვირთვის შემთხვევას, სამუშაო ტემპერატურას, ჩაშენებული კომპონენტების მოთხოვნებს, შემოწმების სტანდარტს, მოთხოვნილ დოკუმენტაციას, რაოდენობას და დანიშნულების ადგილს.
მყიდველებმა ასევე უნდა იკითხონ, შეუძლია თუ არა მომწოდებელს დამუშავების შემდეგ საბოლოო გეომეტრიის გადამოწმება, საჭიროების შემთხვევაში, გაზომვის ჩანაწერების მიწოდება და ინსტალაციის ან საყრდენი პირობების რეკომენდაცია. ეს კითხვები ავლენს, ესმის თუ არა მომწოდებელი განსხვავებას მატერიალური ნაწილის წარმოებასა და ზუსტი ფუნქციური კომპონენტის მიწოდებას შორის.
ულტრაზუსტი ინდუსტრიული პროექტებისთვის მასალა მხოლოდ დასაწყისია. რეალური საინჟინრო ღირებულება მასალის თვისებების სტაბილურ, გაზომვად და განმეორებად მანქანა-დანადგარის მუშაობად გარდაქმნაში მდგომარეობს.
გამოქვეყნების დრო: 2026 წლის 11 აგვისტო