
- ადაპტერის ფირფიტების სუპერპოზიციის შეცდომების აღმოფხვრა და ერთიანი ჰომოლოგიური მონაცემის მიღწევა
ჩვეულებრივ გადაწყვეტილებებში, საბაზისო კორპუსები და ლითონის ადაპტერის ღარები ცალ-ცალკე იწარმოება და აწყობილია ჭანჭიკებით, რაც იწვევს ზედაპირის სიბრტყის კომბინირებულ გადახრას, აწყობის არასწორ განლაგებას და წინასწარი გამკაცრების დეფორმაციას, როგორც სუპერპოზიციის შეცდომებს. ZHHIMG-ის ერთიანი ღარის ტექნოლოგიით, სამონტაჟო ღარების პოზიციონირების წერტილი და ვერტიკალური ფუძის მთავარი საბაზისო ზედაპირი წარმოიქმნება ერთი და იგივე გრანიტის სუბსტრატიდან სრულად ჰომოლოგიური მითითებებით და დამატებითი ლითონის ადაპტერები არ არის საჭირო. ღარის პოზიციის ტოლერანტობა და ღარის კედლის პერპენდიკულარულობა ყალიბდება ერთი გავლისას, საბაზისო წერტილთან ერთად, რაც მნიშვნელოვნად ამცირებს აბეს შეცდომებს. ის განსაკუთრებით შესაფერისია მაღალი მგრძნობელობის აღჭურვილობისთვის, როგორიცაა გამოსახულების საზომი ინსტრუმენტები და AOI ოპტიკური შემოწმების მოწყობილობები და მნიშვნელოვნად აუმჯობესებს გეომეტრიული სიზუსტის თანმიმდევრულობას სრული მანქანის აწყობის შემდეგ.
- თავიდან აიცილეთ დაძაბულობის კონცენტრაცია გაყოფილი შეერთებებიდან და გაზარდეთ სტრუქტურული საერთო სიმტკიცე
გრანიტი მყიფე მასალაა. როდესაც ცალკეული ლითონის ადაპტერები ჭანჭიკებით მაგრდება, ჭანჭიკების ბრუნვის მომენტი, როგორც წესი, შეხების წერტილებში ლოკალურ დაძაბულობას წარმოქმნის. ხანგრძლივი დატვირთვის მონაცვლეობით, შეიძლება წარმოიშვას დაძაბულობის დეფორმაცია ან თუნდაც ქვის ფარული ბზარები. ერთიანი ღარი აერთიანებს სამონტაჟო ინტერფეისებს გრანიტის სუბსტრატის შიგნით; ძალა თანაბრად ნაწილდება მთელ ბაზაზე, განსხვავებულ მასალებს შორის ინტერფეისების შეერთების გარეშე. მაღალი სიმკვრივის შავი გრანიტის სუბსტრატთან ერთად, საერთო სიმტკიცე კიდევ უფრო უმჯობესდება. ლოკალური მიკროდეფორმაცია იშვიათად ხდება მაღალსიჩქარიანი დინამიური დარტყმის და უწყვეტი მძიმე დატვირთვის მუშაობის პირობებში, რაც უზრუნველყოფს უკეთესი გრძელვადიანი სტრუქტურული სტაბილურობის მიღწევას.
- ღარებისა და მონაცემის შეზღუდვის სინქრონული დაბერების დამუშავება უზრუნველყოფს გრძელვადიან ზუსტ დრიფტს.
ღარების დამუშავება ღარების ღიობების გარშემო ნარჩენ სტრესს იწვევს. მწარმოებლების უმეტესობა მზა პროდუქტებს ღარების დამუშავებისა და წვრილი დაფქვისთანავე აწვდის. მიწოდების შემდეგ, დაძაბულობის მოხსნა გამოიწვევს ღარების ზომებისა და ფუძის პერპენდიკულარობის გადახრას. ZHHIMG მიჰყვება სრულ სამუშაო პროცესს: უხეში დამუშავება და ღარების დამუშავება დაფქვის ლიმიტით დაცული → მრავალსაფეხურიანი დაძველება საწყობში და მუდმივი ტემპერატურის სახელოსნოში, ღარების დამუშავების შედეგად ჭრის სტრესის მოსახსნელად → წვრილი დაფქვა და ხელით დამუშავება. დიდი ზომის კომპონენტებისთვის, გრძელვადიანი ბუნებრივი სტრესის მოხსნა ხორციელდება 200 000 მ² წარმოების ობიექტსა და 20 000 მ² ნედლი ქვის საწყობში. 10 000 მ² მუდმივი ტემპერატურისა და მუდმივი ტენიანობის სახელოსნო იზოლირებს გარემოს დარღვევებს, უზრუნველყოფს ღარებს შორის მანძილს, ღარსა და კედელს შორის პარალელიზმს და ფუძის პერპენდიკულარობას დროზე დამოკიდებული გადახრისგან თავისუფალი და შეესაბამება საერთაშორისო მეტროლოგიური სტანდარტების, როგორიცაა DIN და ASME, გრძელვადიანი მომსახურების მოთხოვნებს.
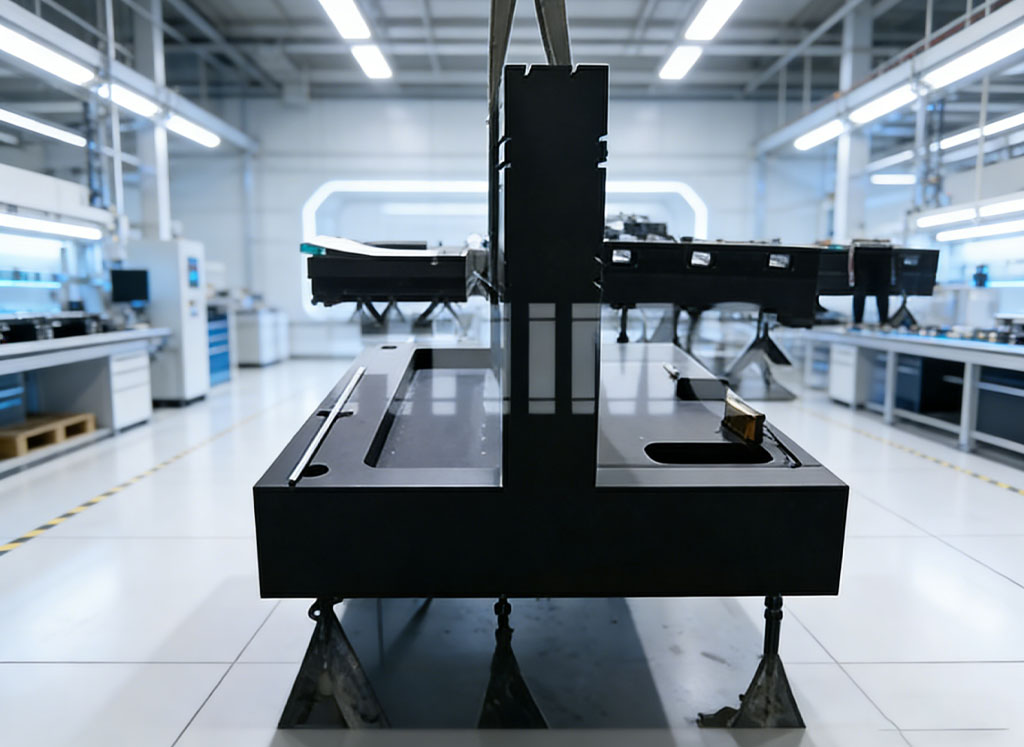
- ნანოდონის დაფქვის ღარიანი ზედაპირები ამცირებს შესაბამისი კომპონენტების აწყობისა და ექსპლუატაციაში გაშვების სამუშაო დატვირთვას
ბევრი მწარმოებელი ღარების გაკეთების შემდეგ მხოლოდ მარტივ ფრეზირებას ახორციელებს, რაც იწვევს ღარის კედლის უხეშობის დაბალ დონეს და მომხმარებლებისთვის ადგილზე მონტაჟის ინტენსიურ სამუშაოებს. აღჭურვილია დიდი ზომის NT ზედაპირის საფქვავებითა და სახეხი ტექნიკოსებით, რომლებსაც 30 წელზე მეტი ხნის განმავლობაში აქვთ ხელით დამუშავების გამოცდილება, ZHHIMG ახორციელებს ზუსტი დაფქვის პროცესს როგორც გვერდითი კედლებისთვის, ასევე სამონტაჟო ღარების ქვედა ზედაპირებისთვის მიკრონის დონის სიზუსტის მისაღწევად. ღარის ზომა, პარალელიზმი და პოზიციური ტოლერანტობა სრულად მოწმდება Renishaw-ს ლაზერული ინტერფერომეტრების, WYLER-ის ელექტრონული დონეების და სხვა ინსტრუმენტების გამოყენებით, რომელთა საზომი ხელსაწყოები დაკავშირებულია ეროვნულ მეტროლოგიის ინსტიტუტთან. მომხმარებლებს შეუძლიათ უშუალოდ დაამონტაჟონ პოზიციონირების ბლოკები, საჰაერო საკისრები და ხაზოვანი მოდულები საქონლის მიღებისთანავე, რითაც მცირდება ადგილზე მონტაჟისა და განმეორებითი ექსპლუატაციაში გაშვების ციკლები და მცირდება სრული დანადგარის წარმოების ვადა.
- ინტეგრირებული დიზაინი მხარს უჭერს მრავალფეროვანი კომპლექსური აღჭურვილობის მორგებულ მოთხოვნებს
ნახაზების მიხედვით შესაძლებელია სამონტაჟო ღარების, პოზიციონირების ღარების და T-ს ფორმის ჭრილების მრავალი კომბინაციის დამზადება, მათ შორის კონტრშეტევები, ჩაშენებული ხრახნიანი ჩანართები და ქინძისთავების ნახვრეტები. 20 მეტრი სიგრძის და 100 ტონიანი ერთნაწილიანი კომპონენტების ქარხნული სიმძლავრის მხარდაჭერით, ერთნაწილიანი ღარების გაკეთება შესაძლებელია 2D საზომი ინსტრუმენტების მცირე და საშუალო ვერტიკალური საყრდენებისთვის, ასევე ნახევარგამტარული და ახალი ენერგეტიკული ინსპექტირების მოწყობილობებისთვის განკუთვნილი ძალიან დიდი ვერტიკალური სვეტების ფუძეებისთვის. თავიდან აცილებულია გაყოფილი შეერთების აწყობა და ნაკერებით გამოწვეული შეცდომები. გრანიტის ჰაერსატარიანი ერთეულების, ოპტიკური მოდულების და ინსპექტირების ხელსაწყოების პირდაპირ ბაზაზე დამონტაჟება შესაძლებელია ერთიანი მიწოდების უზრუნველსაყოფად და მომხმარებლებისთვის ნაწილების შესყიდვისა და მართვის ხარჯების შესამცირებლად.
- სრული ამორტიზაციის მახასიათებლები შენარჩუნებულია დინამიური სამუშაო პირობებში სიზუსტის უზრუნველსაყოფად
ლითონის ადაპტერის ღარები გრანიტის თანდაყოლილ დემპფერულ თვისებას ცვლის; ლითონის ნაწილების რეზონანსი, როგორც წესი, აღჭურვილობის ვიბრაციას აძლიერებს. ერთიანი ღარი მხოლოდ ნაწილობრივ აშორებს ქვის მასალას და სრულად ინარჩუნებს შავი გრანიტის ვიბრაციის შთანთქმის შესანიშნავ უნარს. მაღალსიჩქარიანი ორმხრივი მოძრაობის, ლაზერული იმპულსური მუშაობის და ინსპექტირების ზონდების მაღალი სიხშირის სკანირების დროს, ვიბრაცია სწრაფად მცირდება რეზონანსული ჩარევის ჩასახშობად და ოპტიკური გამოსახულების და განზომილებიანი გაზომვის მონაცემების განმეორებადობის უზრუნველსაყოფად. ღარზე დამონტაჟებული შეკრებების სტაბილური პოზიციონირების სიზუსტის შენარჩუნება შესაძლებელია გარე ვიბრაციის ჩარევის მქონე საწარმოო სახელოსნოებშიც კი.
- კოროზიისადმი მდგრადობა ჟანგის გარეშე ამცირებს შემდგომი ეტაპის მოვლა-პატრონობის ხარჯებს
ყველა ღარი ინტეგრალურად არის ჩამოყალიბებული გრანიტის სუბსტრატზე, ლითონის ადაპტერების ჟანგვის, დაჟანგვის ან ზედაპირის აქერცვლის რისკის გარეშე. ნახევარგამტარული სახელოსნოების საწმენდ საშუალებებსა და ლითიუმ-აკუმულატორების ქარხნებში სხვადასხვა გარემოს ზემოქმედებისას, ღარები არ კოროდება და არ აბინძურებს მოცემულ ზედაპირებს. ანტიჟანგული საფარის მოვლა საჭირო არ არის. ღარები ადვილად იწმინდება და ნაკლებად სავარაუდოა, რომ დაგროვდეს ჟანგის ნარჩენები, რომლებმაც შეიძლება დააბინძუროს მოძრავი კომპონენტები, რაც ახანგრძლივებს მთელი აღჭურვილობის მომსახურების ვადას და შესაფერისია მტვრისგან თავისუფალ სახელოსნოებსა და მეტროლოგიურ ლაბორატორიებში ხანგრძლივი უწყვეტი მუშაობისთვის.
გამოქვეყნების დრო: 2026 წლის 12 აგვისტო