
ზუსტ მეტროლოგიასა და ნახევარგამტარული კომპონენტების ტესტირებაში, დამაგრების სიზუსტე განსაზღვრავს, შეუძლია თუ არა გაზომვის მონაცემებს ნამდვილად ასახოს სამუშაო ნაწილის განზომილებიან შეცდომებს. ბევრი დაბალი დონის გრანიტის V-ბლოკი აღწევს მხოლოდ მიკრონის დონის ზედაპირის დამუშავებას, რაც იწვევს V-ღარსა და ცილინდრულ სამუშაო ნაწილებს შორის არასრულ კონტაქტს. მცირე ხარვეზები იწვევს სამუშაო ნაწილის დახრას, ცენტრირებას და არასტაბილურ განმეორებით პოზიციონირებას, რაც ვერ აკმაყოფილებს ნანომასშტაბიან შემოწმების სტანდარტებს. ZHHIMG-ის გრანიტის V-ღარიანი მოწყობილობები უზრუნველყოფენ ექსკლუზიურ ნანო სიბრტყეს მოწინავე დაფქვის ტექნოლოგიისა და პროფესიონალური ოსტატობის მეშვეობით, რაც ფუნდამენტურად აუმჯობესებს საზომი მოწყობილობების ბირთვის დამაგრების სიზუსტეს.
1. ნანო სიბრტყე უზრუნველყოფს ზედაპირის სრულ მორგებას, რათა აღმოიფხვრას სამუშაო ნაწილის დახრის შეცდომა
მიკრონის დონის უხეში V-ღარისებრი ზედაპირები სამუშაო ნაწილებს მხოლოდ გაფანტულ შეხების წერტილებში ეხება. თხელი ოპტიკური ლილვებისა და ნახევარგამტარული მიმმართველი ღეროების დამაგრებისას, არათანაბარი საყრდენი ძალა დახრის სამუშაო ნაწილის ღერძს, რაც სისტემურ გადახრას გამოიწვევს დიამეტრის, კონცენტრაციისა და სისწორის შემოწმების მხრივ.
ჩვენი მაღალი სიმკვრივის შავი გრანიტი კომპაქტური შიდა სტრუქტურით აღწევს 3100 კგ/მ³-ს, რაც მყარ საფუძველს ქმნის ულტრაწვრილი გაპრიალებისთვის. 10,000 ㎡ მუდმივი ტემპერატურის დარტყმაგამძლე სახელოსნოში დამუშავებული, გასქელებული ანტივიბრაციული გრუნტითა და მიმდებარე იზოლაციური თხრილებით, ქვა თავიდან აიცილებს მიკროვიბრაციის ჩარევას წვრილი დაფქვის დროს. 30 წელზე მეტი ხნის ხელით გაპრიალების გამოცდილების მქონე გამოცდილი ხელოსნები V-ღარისებრ შიდა კედლებს ნანო სიბრტყემდე აუმჯობესებენ. სამუშაო ნაწილს შეუძლია მჭიდროდ მიმაგრდეს მთელ V-ფორმის ზედაპირს ხარვეზების გარეშე, ცენტრალური ღერძის ჰორიზონტალურ და სწორ მდგომარეობაში შენარჩუნებით და დახრის შეცდომის აღმოფხვრით წყაროდანვე.
2. თანმიმდევრული ნანო სიბრტყე აუმჯობესებს განმეორებითი დაჭერის პოზიციონირების სტაბილურობას
ნახევარგამტარული ქინძისთავიანი ლილვებისა და ზუსტი ძრავის შპინდელების პარტიული შემოწმება მოითხოვს განმეორებით დაშლას და დამაგრებას. არათანაბარი ზედაპირის სიბრტყის მქონე ფიქსატორები სამუშაო ნაწილის განთავსებისას წარმოქმნიან სხვადასხვა შეხების არეს, რაც იწვევს პოზიციონირების არათანმიმდევრულ ნიშნულებს. ოპერატორებს სჭირდებათ განმეორებითი კალიბრაცია, რაც იწვევს წარმოების დროის კარგვას და შემოწმების ეფექტურობის შემცირებას.
ZHHIMG აღჭურვილია ოთხი მაღალი ღირებულების ტაივანის Nantou-ს ულტრადიციული სახეხით, რათა განახორციელოს ერთგვაროვანი ულტრაზუსტი სახეხი ყველა V-ღარის ზედაპირისთვის. ჩვენ ვახორციელებთ სრულ შემოწმებას გერმანული Mahr 0.5μm ციფერბლატის საზომებით, Renishaw-ს ლაზერული ინტერფერომეტრებით და WYLER-ის ელექტრონული დონეებით. ყველა საზომ ხელსაწყოს აქვს თვალყურისდევნებადი კალიბრაციის სერტიფიკატები, რაც უზრუნველყოფს, რომ V-ღარის ყველა მონაკვეთი ინარჩუნებს ერთგვაროვან ნანო სიბრტყეს. მრავალჯერადი დამაგრების ციკლის დროს, სამუშაო ნაწილის ცენტრირების პოზიცია უცვლელი რჩება, რაც მნიშვნელოვნად ზრდის პარტიული ზუსტი ტესტირების განმეორებადობას. 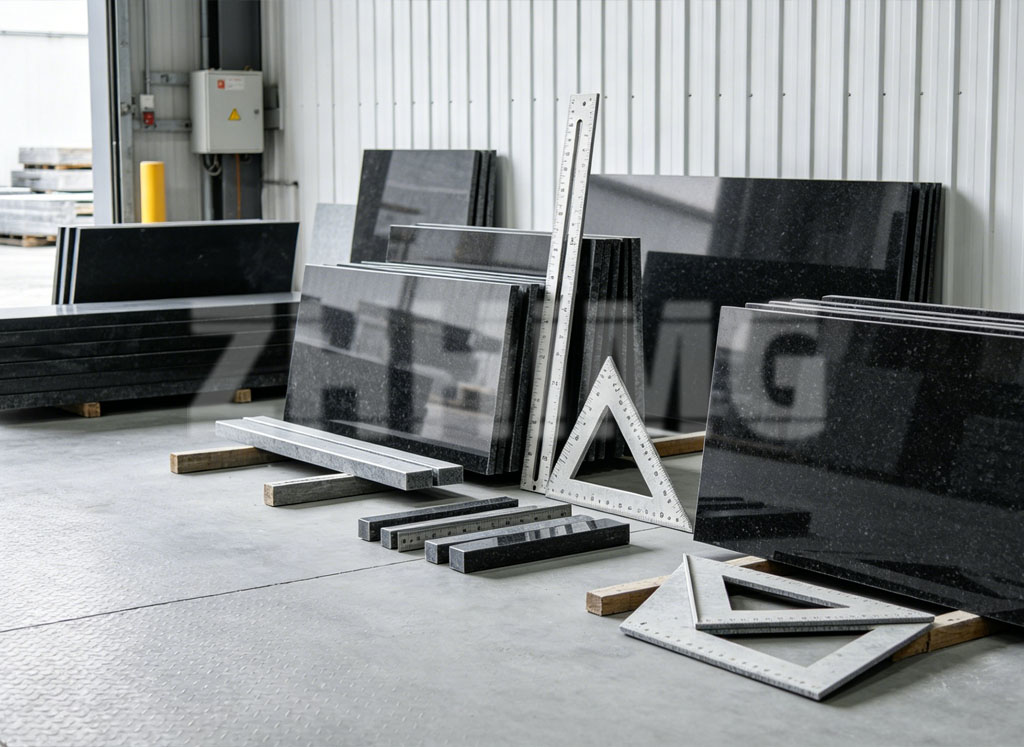
3. ნანო-გლუვი ზედაპირი ხელს უშლის სამუშაო ნაწილის ნაკაწრებს და მეორად სიზუსტის დაკარგვას
უხეში V-ღარისებრი ზედაპირები თვალსაჩინო მიკრო-გამონაზარდებით დამაგრების დროს დააკაწრავს ნახევარგამტარული ზუსტი ლილვების გაპრიალებულ გარეთა წრეს. დაზიანებული სამუშაო ზედაპირი ქმნის ახალ განზომილებიან შეცდომებს, ხოლო დაკაწრული სამაგრები კიდევ უფრო დააზიანებს სიბრტყეს, რაც ქმნის სიზუსტის დაკარგვის მანკიერ წრეს.
ნანო სიბრტყის გაპრიალება აშორებს V-ღარისებრ შეხების ზედაპირზე არსებულ ყველა მიკრო ბურუსსა და გამონაზარდს, რითაც ქმნის ულტრაგლუვ შეხების ფენას. გრანიტსა და ლითონის სამუშაო ნაწილებს შორის რბილი და ერთგვაროვანი კონტაქტი ხელს უშლის გამოცდილი ნაწილების ზედაპირის ცვეთას. ამავდროულად, გლუვი ზედაპირი ადვილად იწმინდება და იწმინდება; მტვერი და ლითონის ნარჩენები არ ჩაილექება არათანაბარ ორმოებში, რაც მუდმივად ინარჩუნებს სამაგრის თავდაპირველ ნანო სიბრტყეს და ხანგრძლივად სტაბილურ დამაგრების სიზუსტეს.
4. სამრეწველო სერტიფიკაცია და სტანდარტიზებული დამუშავება უზრუნველყოფს ნანო სიბრტყის მასის სტაბილურ მიწოდებას
ZHHIMG ინდუსტრიაში ერთადერთი მწარმოებელია, რომელსაც აქვს სრული ISO და CE სერთიფიკატები და ფლობს 20-ზე მეტ საერთაშორისო პატენტს ზუსტი გრანიტის საზომი ხელსაწყოებისთვის. ყველა თანამშრომელი გადის ყოველწლიურ ტრენინგს გლობალური მეტროლოგიური სტანდარტების, მათ შორის DIN, ASME, JIS და GB-ის შესახებ, რაც სტანდარტიზაციას უწევს V-ღარიანი მოწყობილობების დაფქვისა და შემოწმების ყველა პროცედურას.
ჩვენ ვფლობთ ორ დიდ ქარხანას და სპეციალურ ნედლეულის საწყობს, ოთხი ექსკლუზიური გრანიტის წარმოების ხაზით, რომლებიც მასობრივ წარმოებას უჭერენ მხარს. სხვადასხვა ზომის მრავალღარიანი გრანიტის V-ფორმის ფიქსატორების შემთხვევაშიც კი, ჩვენ შეგვიძლია სტაბილურად ვაწარმოოთ კვალიფიციური ნანო სიბრტყის მქონე პროდუქცია, რომელიც Fortune 500-ის საწარმოებს, მეტროლოგიის ინსტიტუტებსა და მსოფლიოს წამყვან უნივერსიტეტებს ამარაგებს. მასობრივი გამოყენების მონაცემები ადასტურებს, რომ ჩვენი ნანო სიბრტყის V-ფორმის ფიქსატორები წლების განმავლობაში უწყვეტი გამოყენების შემდეგაც ინარჩუნებენ მაღალ დამაგრების სიზუსტეს.
დახურვა
იმ ფონზე, როდესაც ნახევარგამტარული და ულტრაზუსტი ინდუსტრიები მუდმივად ამაღლებენ შემოწმების სიზუსტის ზღურბლს, ნანო სიბრტყე აღარ არის დამატებითი პრემიუმ მახასიათებელი, არამედ აუცილებელი სტანდარტია კვალიფიციური გრანიტის V-ღარიანი მოწყობილობებისთვის. ის ოპტიმიზაციას უკეთებს სამუშაო ნაწილის მორგების მდგომარეობას, აუმჯობესებს განმეორებითი პოზიციონირების სტაბილურობას, იცავს სამუშაო ნაწილებსა და მოწყობილობებს ცვეთისგან და ყოვლისმომცველად აუმჯობესებს საზომი ხელსაწყოების საერთო დამაგრების სიზუსტეს. ხარისხის პოლიტიკის დაცვით, რომლის მიხედვითაც სიზუსტისკენ სწრაფვა არასდროს არ უნდა იყოს გადაჭარბებული, ZHHIMG ეყრდნობა პრემიუმ ქვის მასალებს, უმაღლესი დონის დამუშავების აღჭურვილობას და გამოცდილ გასაპრიალებელ ხელოსნებს, რათა უზრუნველყოს მსოფლიო მომხმარებლებისთვის ნანო სიბრტყე გრანიტის V-ღარიანი მოწყობილობები, რაც ეხმარება ყველა ზუსტი შემოწმების სახელოსნოს ნულოვანი შეცდომის მქონე დამაგრების გაზომვის მიღწევაში.
გამოქვეყნების დრო: 2026 წლის 27 ივლისი