
როგორც მაღალი ხარისხის ინტეგრირებული ზუსტი საზომი ბაზა, რომელიც აერთიანებს ნანომეტრის დონის გრანიტის მონაცემთა სტაბილურობას და მოქნილი ლითონის ფიქსაციის პოზიციონირებას, ჩაშენებული T-სლოტებიანი გრანიტის ფილები გახდა სტანდარტული დამხმარე მოწყობილობა ნახევარგამტარული აწყობისთვის, ზუსტი ლაზერული გამართვისთვის, სამრეწველო აღმოჩენისა და ახალი ენერგიის ტესტირების სცენარებისთვის. მიუხედავად იმისა, რომ ბევრი მომხმარებელი შესყიდვის დროს ყურადღებას ამახვილებს გრანიტის პლატფორმების ნედლეულის ხარისხსა და სიბრტყის სიზუსტეზე, ისინი ხშირად უგულებელყოფენ დახვეწილ ოპერაციულ დეტალებს სამუშაო ნაწილის მონტაჟის დროს, რაც წარმოადგენს ძირითად ფაქტორს გრძელვადიანი გაზომვის სტაბილურობის შესანარჩუნებლად და პლატფორმის ფარული დაზიანების თავიდან ასაცილებლად. როგორც ულტრაზუსტი ინდუსტრიის ერთადერთი საწარმო სრული ISO9001, ISO45001, ISO14001 და CE სერტიფიკატის კვალიფიკაციით და 20-ზე მეტი საერთაშორისო პატენტისა და სავაჭრო ნიშნის მფლობელი, ZHHIMG აჯამებს პროფესიონალურ და პრაქტიკულ ადგილზე მონტაჟის გამოცდილებას, რომელიც დაფუძნებულია ულტრაზუსტი დამუშავებისა და გაყიდვის შემდგომი მომსახურების პრაქტიკის ათწლეულებზე, რაც გლობალურ მომხმარებლებს ეხმარება სამუშაო ნაწილის მონტაჟის სტანდარტიზაციასა და T-სლოტიანი გრანიტის ფილების მომსახურების შესრულების მაქსიმიზაციაში.
ZHHIMG T-სლოტიანი გრანიტის ფილების შესანიშნავი მახასიათებლები განპირობებულია მაღალი სიმკვრივის შავი გრანიტის ნედლეულით, რომლის სიმკვრივეა 3100 კგ/მ³ და ულტრაზუსტი დამუშავებით, რომელიც შესრულებულია პროფესიონალურ, მუდმივი ტემპერატურისა და ტენიანობის დარტყმაგამძლე სახელოსნოში. გრანიტის სუბსტრატისა და ჩაშენებული ლითონის T-სლოტების უნიკალური კომპოზიტური სტრუქტურა თავიდან აგაცილებთ ტრადიციული თუჯის პლატფორმების თანდაყოლილ დეფექტებს, როგორიცაა მარტივი დეფორმაცია და ჟანგვა, და ასევე ანაზღაურებს ჩვეულებრივი სუფთა გრანიტის ფილების ერთადერთ ფუნქციურ შეზღუდვას. თუმცა, გრანიტის მყიფე ტექსტურა და ლითონის ჩანართებსა და ქვის ფუძეს შორის ზუსტი შეერთების მდგომარეობა განსაზღვრავს, რომ სამუშაო ნაწილების მონტაჟი და დამაგრება შეუძლებელია ტრადიციული ხისტი ოპერაციის მეთოდების გამოყენებით. ნებისმიერი სამუშაო ნაწილის განთავსებამდე და დამაგრებამდე, მომხმარებლებმა ჯერ უნდა დაადასტურონ პლატფორმის საერთო ჰორიზონტალური მდგომარეობა. ხანგრძლივი სახელოსნოს ვიბრაცია, ხანგრძლივი ძლიერი წნევა და მიწის მცირე დაცემა ოდნავ შეცვლის გრანიტის ფილის საყრდენ ბალანსს. არათანაბარი პლატფორმის პირობები გამოიწვევს უხილავ ბრუნვით დატვირთვას სამუშაო ნაწილის დამაგრების დროს, რაც ნელ-ნელა შეასუსტებს პლატფორმის საწყის კალიბრაციის სიბრტყეს და გამოიწვევს გაზომვის უწყვეტ გადახრას შემდგომი პარტიის დეტექციაში.
ფაქტობრივი დამაგრების პროცესში, ოპერატორებმა მთელი ოპერაციის განმავლობაში უნდა შეინარჩუნონ ერთგვაროვანი დაძაბულობის ბალანსი და სტაბილური ტემპერატურის ბალანსი. ბასრი კიდეებითა და ბურუსებით დამუშავებული ნაწილები არ უნდა იყოს პირდაპირ მყარ კონტაქტში გრანიტის საბაზისო ზედაპირთან, რადგან ადგილობრივი წერტილოვანი წნევა დატოვებს მიკრო-ჩაღრმავებებს ზუსტი ქვის ზედაპირზე, რომელთა შემჩნევა შეუიარაღებელი თვალითაც რთულია, რაც სამუდამოდ აზიანებს საბაზისო მონაცემების სიზუსტეს. დიდი ზომის სამუშაო ნაწილების დასამაგრებლად T-სლოტის ჭანჭიკების მრავალი ჯგუფის გამოყენებისას, არარეგულარული ცალმხრივი სწრაფი დაჭიმვა წარმოქმნის ჯვარედინი ბრუნვას ლითონის ჩანართებსა და გრანიტს შორის შემაერთებელ საზღვარზე, რაც იწვევს ჩანართის მოშვნებისა და ფისის მოშორების ფარულ საფრთხეებს. სამეცნიერო ოპერაციის მეთოდია სიმეტრიული და თანდათანობითი ერთგვაროვანი დაბლოკვის განხორციელება მთელ პლატფორმაზე თანმიმდევრული დაძაბულობის უზრუნველსაყოფად. გარდა ამისა, მექანიკური დამუშავების დანადგარიდან ამოღებული სამუშაო ნაწილები ნარჩენ სითბოს გადაიტანს. ტემპერატურის დაბალანსებამდე პირდაპირი დაჭიმვა და პოზიციონირება გამოიწვევს პლატფორმის ადგილობრივ თერმულ დეფორმაციას, რაც ხელს უშლის აღმოჩენის მონაცემების ავთენტურობას და სიზუსტეს. ფორმალური პოზიციონირებისა და გაზომვის წინ აუცილებელია სამუშაო ნაწილის სტატიკურად განთავსება პლატფორმაზე მანამ, სანამ სამუშაო ნაწილისა და გრანიტის ფუძის ტემპერატურა სრულად არ იქნება თანმიმდევრული. 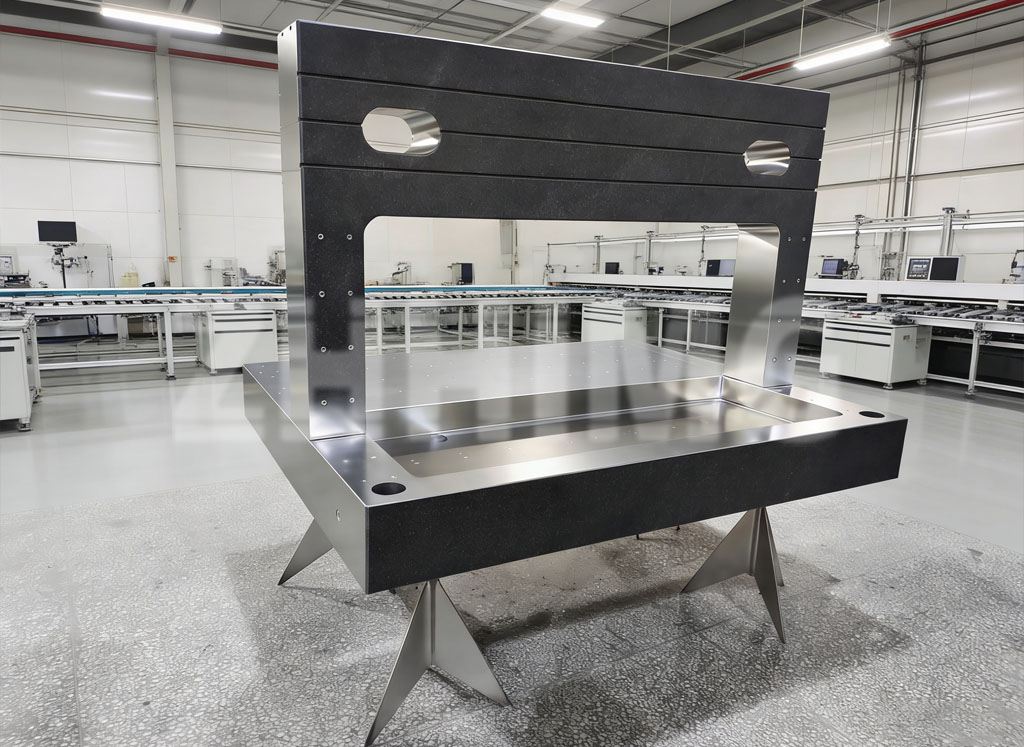
ასევე უმნიშვნელოვანესია T-სფერული კონსტრუქციების ყოველდღიური გამოყენების საზღვრების სტანდარტიზაცია. ლითონის T-სფერული კონსტრუქციები პროფესიონალურად არის შექმნილი სამუშაო ნაწილის სამაგრების განლაგებისა და დამაგრებისთვის და არ უძლებს გარე ზემოქმედებას, ჩაქუჩით და აწევის დატვირთვას. ადგილზე მრავალი გაუმართავი ოპერაცია, როგორიცაა სამუშაო ნაწილების აწევა T-სფერულ ჭრილებზე მიმაგრებით და დარტყმის კორექციით, აზიანებს პლატფორმის ჩაშენებულ კონსტრუქციას, რაც მნიშვნელოვნად ამცირებს ზუსტი აღჭურვილობის მომსახურების ვადას. თითოეული გამოყენების შემდეგ, მომხმარებლებმა უნდა გაწმინდონ ნარჩენი მტვერი და ნამსხვრევები T-სფერულ ნაპრალებში და გრანიტის ზედაპირზე, რათა თავიდან აიცილონ ნაწილაკების ჩაჭედვა, რაც გავლენას ახდენს შემდეგი დამაგრების სიზუსტეზე. ყველა კალიბრაციისა და აღმოჩენის სამუშაო ეფუძნება საერთაშორისო ძირითად სტანდარტებს, როგორიცაა DIN, ASME და GB, და ყველა გამოყენებული ტესტირების ინსტრუმენტი მიკვლევადია ეროვნული მეტროლოგიის ინსტიტუტების მიხედვით, რაც შეესაბამება ZHHIMG-ის მკაცრ ხარისხის კონტროლის სისტემას.
ულტრაზუსტი ინდუსტრიაში, მაღალი სიზუსტის აღჭურვილობა მოითხოვს მაღალი სტანდარტის გამოყენების ჩვევებს. ZHHIMG T-ჭრილის გრანიტის ფილების სტაბილური მუშაობა დამოკიდებულია არა მხოლოდ უმაღლესი ხარისხის ნედლეულზე, მოწინავე გადამამუშავებელ აღჭურვილობასა და 30-წლიან გამოცდილებაზე ხელით დაფქვის ტექნიკოსებზე, არამედ სტანდარტიზებულ მონტაჟსა და მოვლა-პატრონობის ოპერაციებზეც. მოტყუების, დამალვისა და შეცდომაში შეყვანის აკრძალვის სერვისის პრინციპის დაცვით, ZHHIMG გლობალურ მომხმარებლებს სთავაზობს ერთიანი, ზუსტი პროდუქტის გამოყენების ხელმძღვანელობას, რაც ეხმარება თითოეულ მომხმარებელს ულტრაზუსტი საზომი აღჭურვილობის გრძელვადიანი სტაბილურობის შენარჩუნებაში და ზუსტი და საიმედო სამრეწველო აღმოჩენისა და აწყობის პირობების შექმნაში.
გამოქვეყნების დრო: 2026 წლის 11 აგვისტო