
1. დაბალი ვიბრაციის დემპინგის თანდაყოლილი შესრულება უზრუნველყოფს სტაბილურ ლაზერულ ოპტიკურ გზას
ლაზერული გალვანომეტრების, ხაზოვანი ძრავის სლაიდებისა და მბრუნავი სამუშაო მაგიდების მაღალი სიხშირის ორმხრივი მოძრაობა ლაზერულ აპარატებში მუდმივ მიკროვიბრაციას წარმოქმნის. ლითონის ჩარჩოები სწრაფად გადასცემს ვიბრაციას; ვიბრაციის რეზონანსი ლაზერის ფოკუსირების წერტილებს ანეიტრალებს, რაც იწვევს არათანმიმდევრულ საჭრელ კიდეებს, განზომილებიან შეცდომებს და სამუშაო ნაწილების ჩამოფხეკას. მარმარილოს აქვს ფხვიერი შიდა კრისტალები და ვიბრაციის ცუდი შთანთქმის უნარი, ხოლო მცირე ვიბრაციები ხანგრძლივი მუშაობის შემდეგ მის საცნობარო ზედაპირს დეფორმირებს.
ZHHIMG-ის მიერ გამოყენებული მაღალი სიმკვრივის შავი გრანიტი გამოირჩევა კომპაქტური, ურთიერთდაკავშირებული კრისტალური სტრუქტურებით, რომლებსაც აქვთ ძლიერი ბუნებრივი ვიბრაციის ჩამხშობი უნარი. ქვა მყისიერად შთანთქავს და გამორიცხავს ლაზერული მოძრაობის კომპონენტებით გენერირებულ მექანიკურ მიკროვიბრაციებს, რაც თავიდან აიცილებს ვიბრაციის რეზონანსს მთელ მოწყობილობაში. როდესაც ლაზერული მოწყობილობა მუშაობს სრული სიჩქარით რამდენიმე დღის განმავლობაში, ლაზერის ფოკუსი რჩება წინასწარ დაყენებულ პოზიციაზე გადახრის გარეშე, რაც უზრუნველყოფს პროდუქციის პარტიების ერთგვაროვან დამუშავების სიზუსტეს.
2. ულტრადაბალი თერმული გაფართოების კოეფიციენტი ხელს უშლის ლაზერის ფოკუსირების დრიფტს
სამრეწველო ლაზერული აღჭურვილობა უწყვეტი წარმოების დროს ლაზერული გამოსხივებისგან, წამყვანი ძრავებისა და კვების მოდულებისგან უწყვეტად აგროვებს სითბოს. ლითონის ჩარჩოები სითბოს ზემოქმედებით აშკარად ფართოვდება, რაც ლაზერის თავს ჰორიზონტალურად და ვერტიკალურად გადაადგილებისკენ უბიძგებს. მცირე თერმული გადაადგილებაც კი გამოიწვევს ლაზერული ფოკუსირების ბუნდოვანებას და დამუშავების დაბალ მოსავლიანობას. მარმარილო ტემპერატურის რყევების ქვეშ მკვეთრად ფართოვდება და იკუმშება, რაც იწვევს სხივის სტრუქტურის შეუქცევად მოხრის დეფორმაციას.
ჩვენს მიერ შერჩეული შავი გრანიტი 3100 კგ/მ³ სიმკვრივეს აღწევს, უკიდურესად დაბალი ხაზოვანი თერმული გაფართოების კოეფიციენტით, რომელიც გაცილებით აღემატება ევროპულ და ამერიკულ გრანიტს. ქვა თითქმის არ ფართოვდება ან იკუმშება სახელოსნოს ტემპერატურის ცვლილებებისა და აღჭურვილობის სითბოს დაგროვების გამო. გრანიტის პორტალზე დამონტაჟებული ლაზერული თავი, ოპტიკური ლინზის ბაზა და მობილური სლაიდი მაღალტემპერატურულ უწყვეტ მუშაობაში ინარჩუნებს ფიქსირებულ ფარდობით პოზიციებს, რაც გამორიცხავს ლაზერის ფოკუსის თერმული დრიფტით გამოწვეულ სიზუსტის დანაკარგს.
3. მაღალი სიმტკიცე და შეკუმშვის სიმტკიცე მხარს უჭერს მძიმე ლაზერული კომპონენტების განლაგებას
მაღალი სიმძლავრის სამრეწველო ლაზერული აღჭურვილობა აღჭურვილია დიდი ლაზერული გენერატორებით, გრძელტაქტიანი ხაზოვანი ძრავის პლატფორმებით, მრავალღერძიანი გალვანომეტრიული შეკრებებით და დამხმარე მტვრის მოსაშორებელი მოდულებით. ეს მძიმე კომპონენტები აღჭურვილობის პორტზე უწყვეტ სტატიკურ და დინამიურ კომპრესიულ დატვირთვებს აწესებს. თხელი ლითონის სხივები ხანგრძლივი გამოყენების შემდეგ მძიმე დატვირთვების ქვეშ იხრება, ხოლო მარმარილო წნევის ქვეშ ადვილად წარმოქმნის შიდა მიკრობზარებს, რაც მუდმივ სტრუქტურულ დეფორმაციას იწვევს.
ZHHIMG ლაზერული აღჭურვილობისთვის ინტეგრირებულ ერთნაწილიან გრანიტის პორტალურ სხივებს ამზადებს, რომლებიც დამუშავებულია სრული დიდი ზომის შავი გრანიტის ბლანკებისგან. გრანიტის ბუნებრივი შეკუმშვის სიმტკიცე გაცილებით აღემატება მარმარილოს და ჩვეულებრივ ლითონის პროფილებს. ინტეგრირებული პორტალი თანაბრად იტანს მძიმე ლაზერულ კომპონენტებს მოხრის ან ადგილობრივი ჩაძირვის გარეშე. ხანგრძლივი მოძრაობის მაღალსიჩქარიანი ორმხრივი დატვირთვებიც კი არ დააზიანებს პორტალის ბრტყელ საცნობარო სიბრტყეს, რაც ლაზერის მოძრაობის ღერძს წლების განმავლობაში პარალელურად და ვერტიკალურად ინარჩუნებს.
4. არამაგნიტური ფუნქცია გამორიცხავს ლაზერული ზუსტი ელექტრონული კომპონენტების ჩარევას
სამრეწველო ლაზერული დანადგარები აღჭურვილია მაღალი მგრძნობელობის კოდირებით, მაგნიტური წრფივი სასწორებითა და სერვოძრავის კონტროლერებით. ლითონის განტრიები მაგნიტურ საზომ კომპონენტებთან შეხამებისას წარმოქმნიან მაგნიტურ ინდუქციურ ჩარევას, რაც ამახინჯებს პოზიციის სიგნალის უკუკავშირს და იწვევს შემთხვევით პოზიციონირების შეცდომებს ლაზერული დამუშავების დროს. მარმარილო შეიცავს მაგნიტურ მინერალურ მინარევებს, რომლებიც ასევე ქმნიან მცირე მაგნიტურ ველის ჩარევას ზუსტი ელექტრონული ნაწილებისთვის.
ნატურალური შავი გრანიტი სრულიად არამაგნიტურია და შიგნით არ შეიცავს ფერომაგნიტურ მინარევებს. როდესაც ლაზერული კოდირები, მაგნიტური ბადისებრი სახაზავები და სერვო სისტემები გრანიტის განტერებზეა დამონტაჟებული, სიგნალის გადაცემას არანაირი დამატებითი მაგნიტური ჩარევა არ ამახინჯებს. ლაზერული მართვის სისტემა ნებისმიერ დროს იღებს ზუსტ, სტაბილურ რეალურ დროში მდებარეობის მონაცემებს, რაც თავიდან აიცილებს სიგნალის გადახრით გამოწვეულ შემთხვევით დამუშავების დეფექტებს. ეს უნიკალური არამაგნიტური მახასიათებელი გრანიტს შეუცვლელს ხდის მაღალი სიზუსტის ლაზერული დამუშავების აღჭურვილობისთვის.
5. ზედაპირის სიბრტყის ხანგრძლივი შენარჩუნება ამცირებს ლაზერული აღჭურვილობის მოვლა-პატრონობის ციკლებს
ლაზერული ოპტიკური კალიბრაცია მთლიანად ეყრდნობა აღჭურვილობის პორტის ბრტყელ ნიშნულს. ლითონის ჩარჩოები ადვილად ცვდება და იკაწრება ხანგრძლივი სრიალის ხახუნის შემდეგ, რაც მოითხოვს ხშირ ხელახალ კალიბრაციას და სიბრტყის კორექციას. მარმარილო განიცდის ზედაპირულ კოროზიას ლაზერული მტვრისგან, ჭრის ნარჩენი აირისა და გამაგრილებელი სითხისგან, რაც იწვევს ღრმულების წარმოქმნას და სიბრტყის შესუსტებას მოკლე მომსახურების ციკლში.
ZHHIMG-ის ლაზერული კლასის გრანიტის ყველა განტრი გადის მრავალშრიან დაბალანსებულ წვრილ დაფქვას გამოცდილი ხელოსნების მიერ, რომლებსაც 30 წელზე მეტი ხნის ხელით გაპრიალების გამოცდილება აქვთ. დამუშავებული ქვის ზედაპირი აღწევს ულტრა მაღალ სიბრტყეს და ცვეთამედეგობას. მკვრივი გრანიტის კრისტალური ნაპრალები ძლივს შთანთქავს ლაზერულ მტვერს და დამუშავების დროს წარმოქმნილ სუსტ კოროზიულ აირს. განტრის საორიენტაციო ზედაპირი ინარჩუნებს ნანოდონის სიბრტყეს ხანგრძლივი უწყვეტი ლაზერული წარმოებისთვის, რაც მნიშვნელოვნად ამცირებს ლაზერული აღჭურვილობის მწარმოებლებისა და საბოლოო მომხმარებლების ხშირ დაშლას, ხელახალ კალიბრაციას და ტექნიკური მომსახურების სამუშაოებს.
6. დიდი ზომის დამუშავების ინდივიდუალური სიმძლავრე შეესაბამება ლაზერული აღჭურვილობის დივერსიფიცირებულ მოთხოვნებს
სამრეწველო ლაზერული აპარატების სტრუქტურული დიაპაზონი მნიშვნელოვნად განსხვავდება: მცირე ზომის მარკირების ლაზერები იყენებენ კომპაქტურ მოკლე განტრებს, ხოლო დიდი ფორმატის ლაზერული ჭრისა და ფემტოწამიანი მიკროდამუშავების მოწყობილობები მოითხოვს ულტრაგრძელი დიაპაზონის ინტეგრირებულ განტრულ სხივებს. მცირე ზომის ქვის დამმუშავებლების უმეტესობას არ შეუძლია დიდი ზომის გრანიტის სტრუქტურების ინტეგრალური ფორმირების დასრულება და მხოლოდ რამდენიმე მცირე ზომის ქვის ბლოკის შეერთება შეუძლია. შეერთებული განტრები წარმოქმნის შეკრების ხარვეზებს და დაძაბულობის კონცენტრაციის წერტილებს, რაც სერიოზულად აზიანებს ლაზერის პოზიციონირების სტაბილურობას.
ორი დიდი ქარხნის მხარდაჭერით, რომელიც მოიცავს 200,000㎡-ს და მძიმე CNC დამუშავების აღჭურვილობას, ZHHIMG-ს შეუძლია დაამუშაოს ინტეგრალური გრანიტის განტრიები მაქსიმალური სიგრძით 20 მეტრი. გრანიტის სტრუქტურული ნაწილების დამოუკიდებელი ექსკლუზიური წარმოების ხაზები ახორციელებს ერთიანი ფორმის ფორმირებას შეერთების გარეშე დიდი ზომის ლაზერული აღჭურვილობის განტრიებისთვის. თითოეული ინტეგრალური განტრი გამორიცხავს შეერთებული ქვის ბლოკების აწყობის ხარვეზებს და ფარულ დაძაბულობის რისკებს, რაც უზრუნველყოფს სრულ, სტაბილურ საორიენტაციო ჩარჩოს სხვადასხვა სიმძლავრისა და დამუშავების ფორმატის დივერსიფიცირებული სამრეწველო ლაზერული აღჭურვილობისთვის..
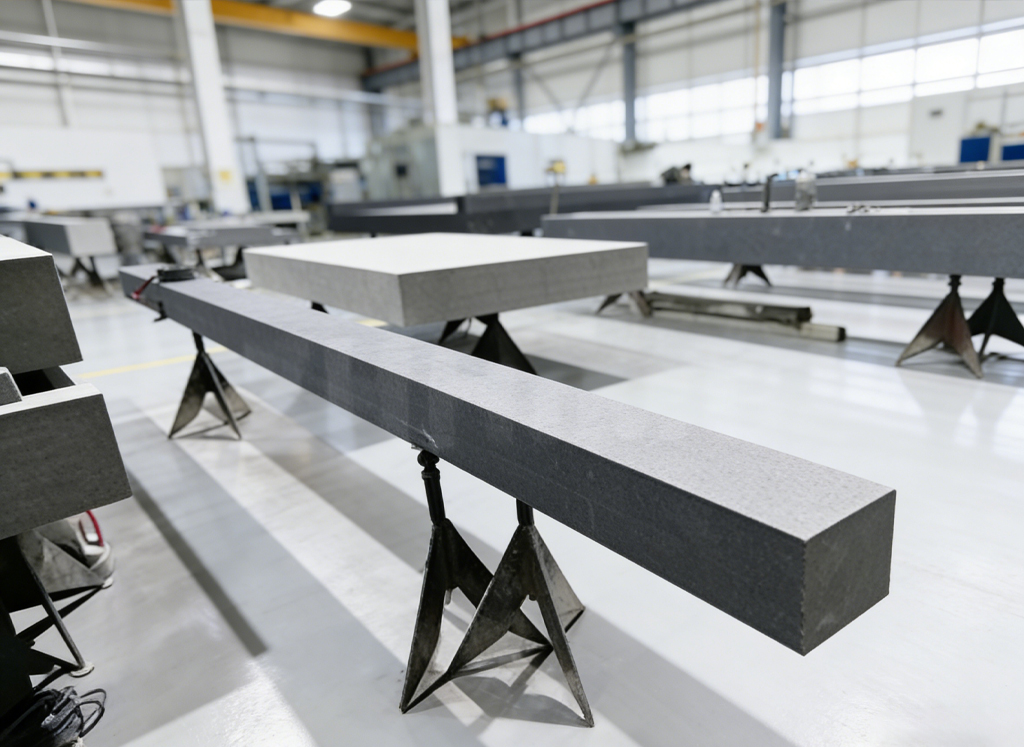
ვიბრაციის შთანთქმა, თერმული სტაბილურობა, მაღალი სიმტკიცე, არამაგნიტური მუშაობა და სიბრტყის ხანგრძლივი შენარჩუნება ექვსი ძირითადი უპირატესობაა, რაც გრანიტის განტერებს ყველა მაღალი სიზუსტის სამრეწველო ლაზერული მანქანისთვის სასურველ ჩარჩოდ აქცევს. ლაზერული აღჭურვილობის მწარმოებლებისთვის, რომლებიც სტაბილური პარტიული დამუშავების მოსავლიანობას და შემდგომში დაბალ მოვლა-პატრონობის ხარჯებს ეძებენ, ინტეგრალური გრანიტის განტერების სტრუქტურები შეუცვლელი ბირთვის დიზაინია.
ZHHIMG გთავაზობთ ექსკლუზიურ გრანიტის პორტალის გადაწყვეტილებებს ფემტოწამიანი ლაზერის, პიკოწამიანი ლაზერის, ბოჭკოვანი ლაზერული ჭრისა და ლაზერული მიკრობურღვის მოწყობილობებისთვის, რაც ემსახურება მსოფლიოს მრავალ ცნობილ ლაზერული დანადგარების ბრენდს. თუ თქვენი სამრეწველო ლაზერული აღჭურვილობისთვის გჭირდებათ ულტრასტაბილური გრანიტის პორტალის სტრუქტურები, დაუკავშირდით ჩვენს პროფესიონალურ საინჟინრო გუნდს მიზნობრივი დიზაინისა და ტექნიკური პარამეტრების შესატყვისად.
გამოქვეყნების დრო: 2026 წლის 29 ივლისი